

-


-


-


-


WeChat

-
ada apa


Produk






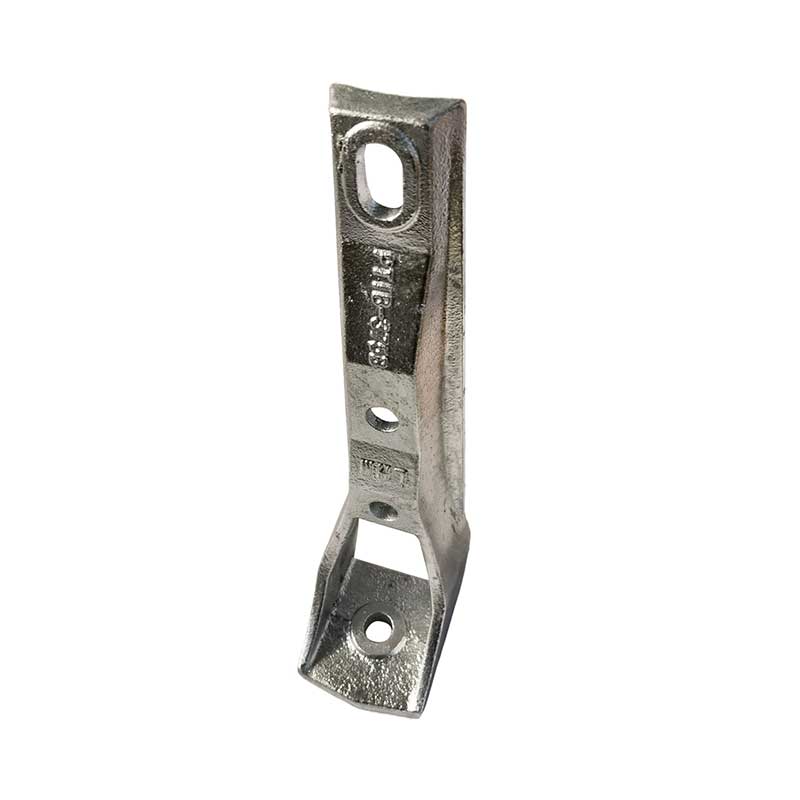
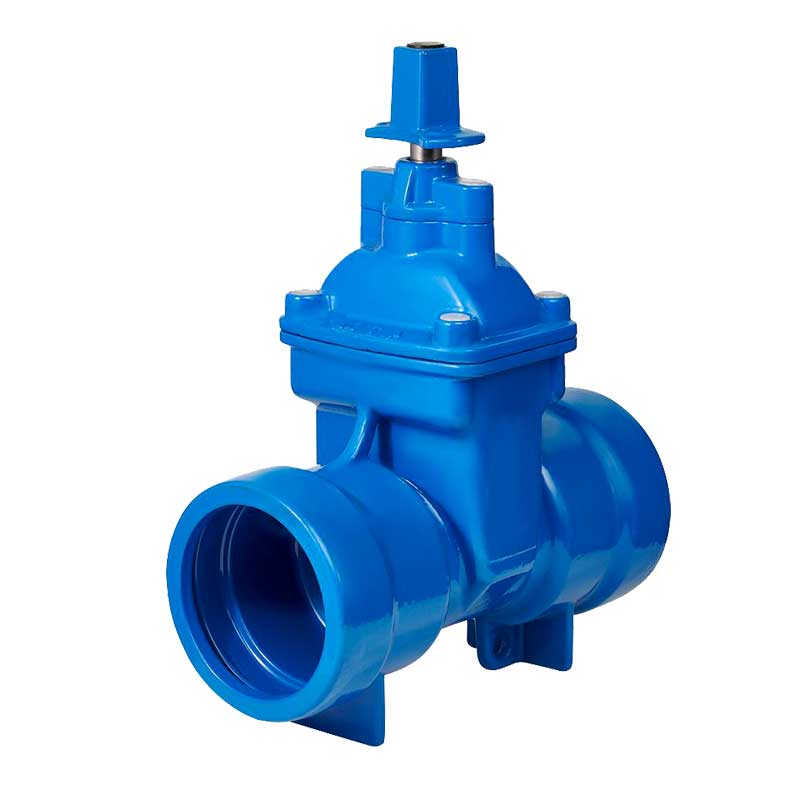
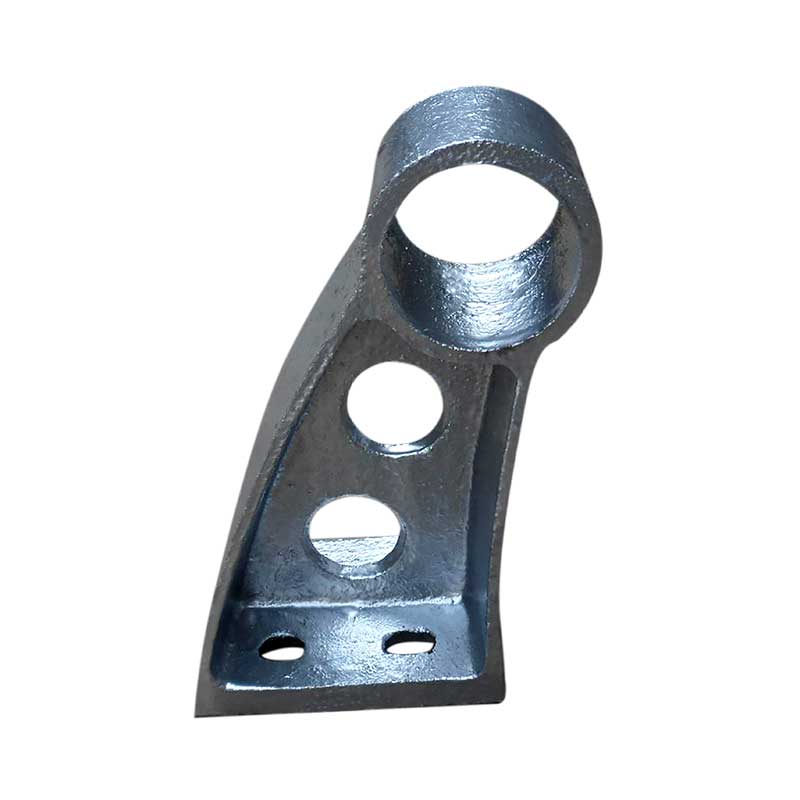
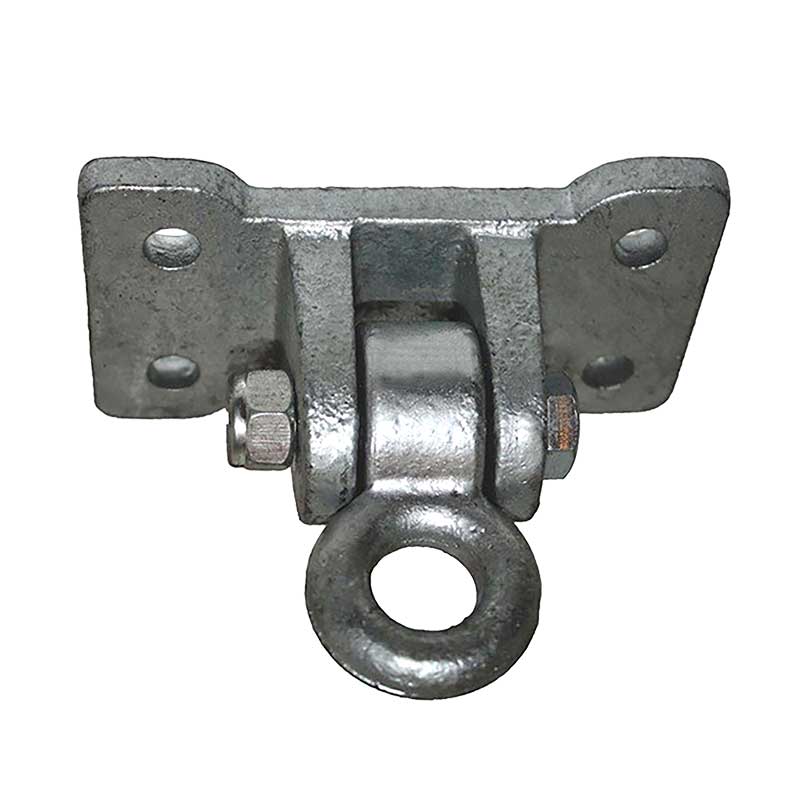
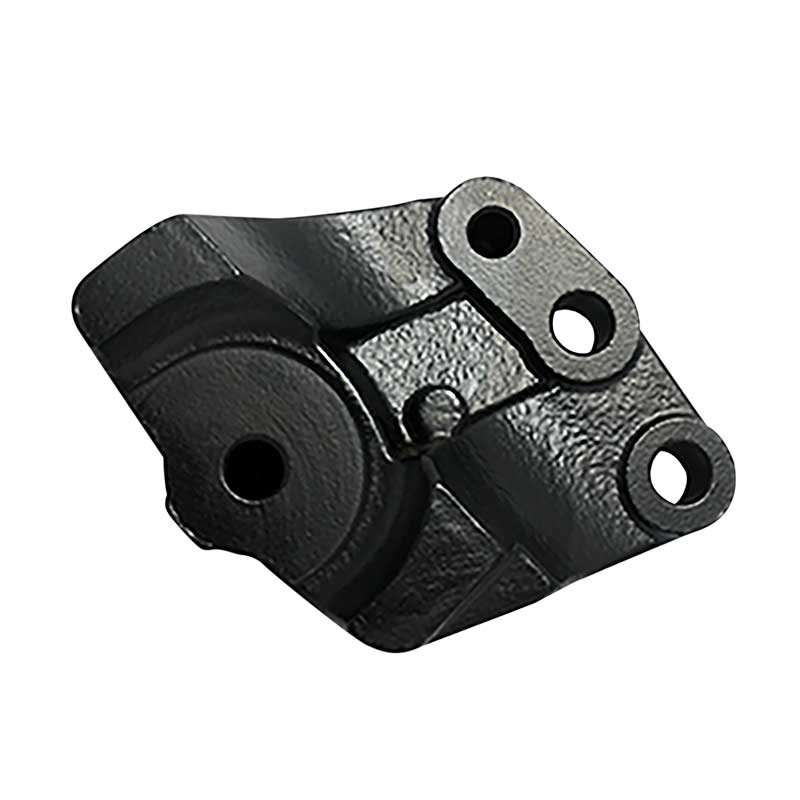
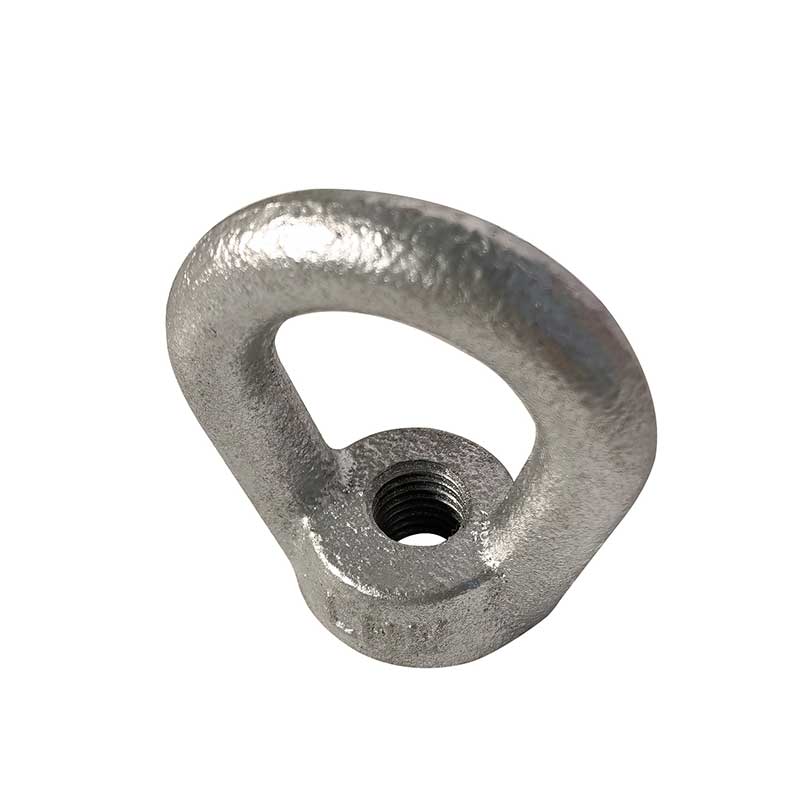
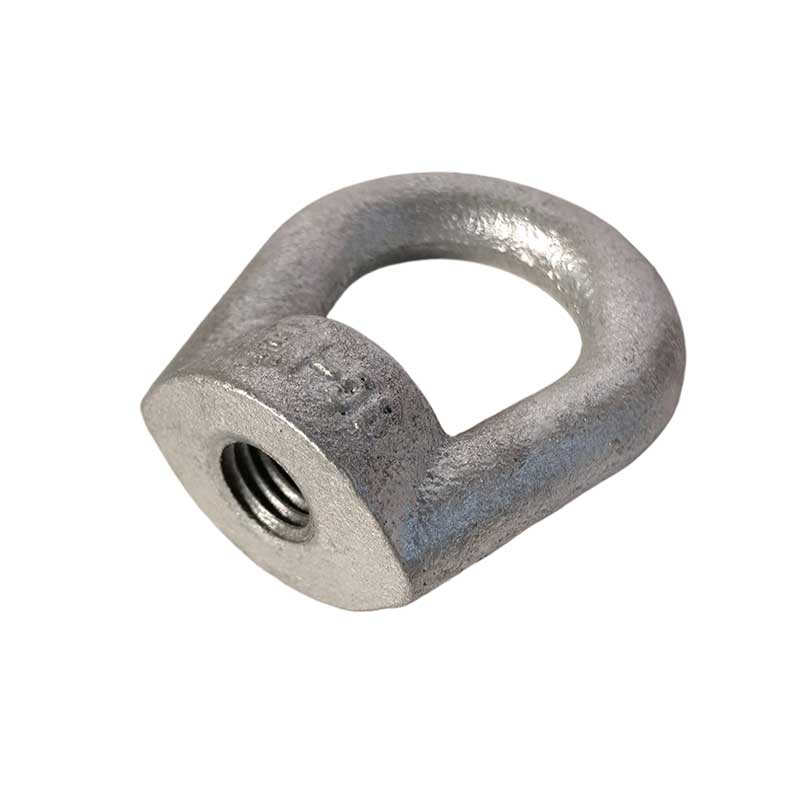
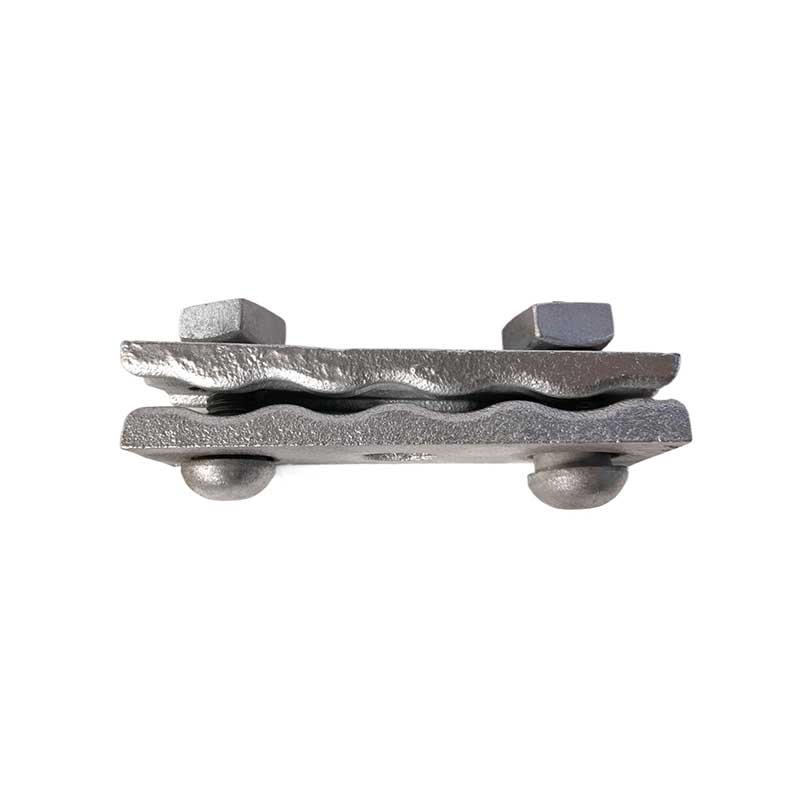
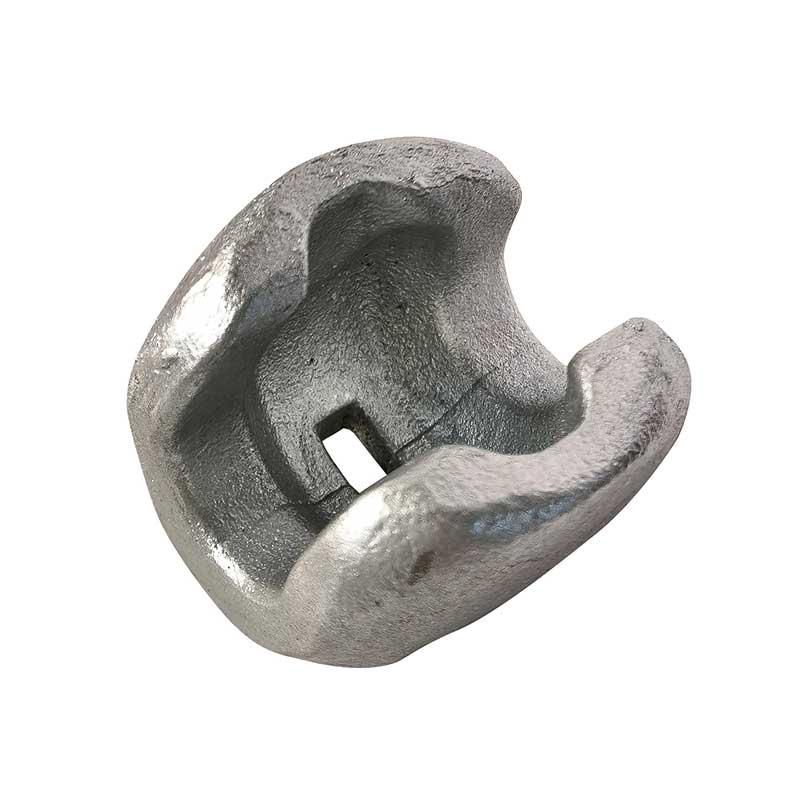
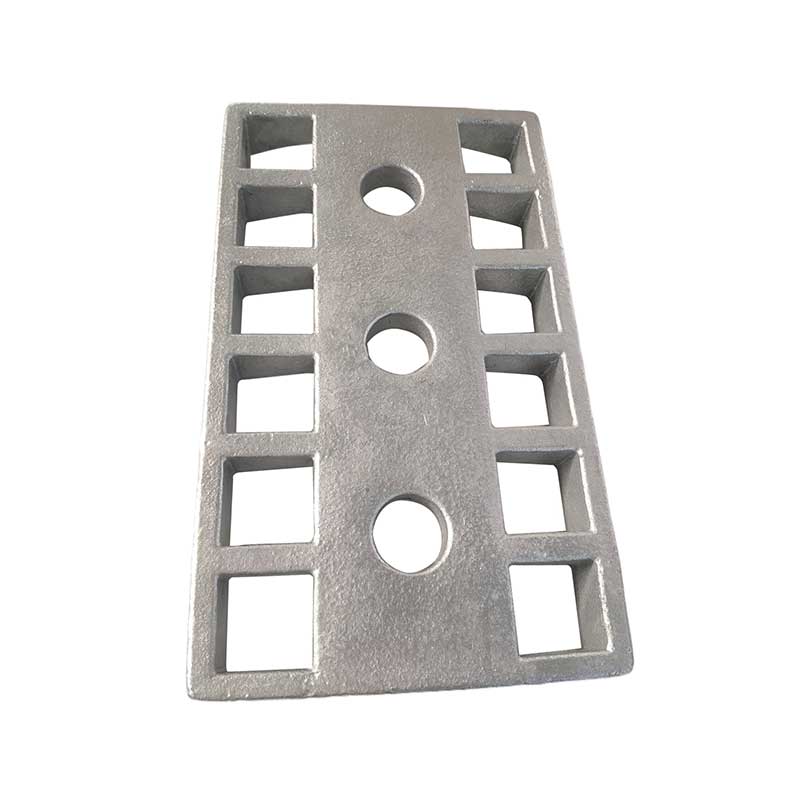
Pengecoran pasir dengan lapisan
Pasir berlapis (cangkang) digunakan, terdiri dari pasir kuarsa, dilapisi sebelumnya dengan resin fenolik termoplastik dan pengeras - hexamethylenetetramine. Pelat model logam dipanaskan hingga 180–340 °C.
Deskripsi
penanda

Deskripsi Produk
Proses pengecoran cangkang (pengecoran cangkang panas menggunakan pasir berlapis, khusus untuk pengecoran presisi logam besi)
Prinsip proses
Pasir berlapis (cangkang) digunakan, terdiri dari pasir kuarsa, dilapisi sebelumnya dengan resin fenolik termoplastik dan pengeras - hexamethylenetetramine. Pelat model logam dipanaskan hingga 180–340 °C. Ketika pasir yang dilapisi bersentuhan dengan suhu tinggi, resin dengan cepat meleleh, berikatan silang dan mengeras, membentuk cangkang pasir yang keras dan tipis pada permukaan pelat model. Setelah cangkangnya dilepas, kedua bagian cetakan disatukan untuk membentuk rongga cetakan. Pasir kering dituangkan di sekitar bagian luar cangkang sebagai penyangga sebelum besi cair dituangkan, menyeimbangkan biaya pengecoran pasir dengan akurasi dimensi pengecoran presisi.
Bahan baku khusus
Pasir cetakan: pasir halus dilapisi dengan kandungan resin 2,5-4%; kemampuan regenerasi yang rendah.
Pelat model: Cetakan terpisah yang terbuat dari baja tuang atau besi tuang, yang memiliki ketahanan panas tinggi, ketahanan aus, dan masa pakai yang lama jika digunakan berulang kali.
Bahan pelepas: kalsium stearat dan minyak silikon untuk mencegah cangkang pasir menempel pada cetakan.
Bahan besi yang digunakan: bagian presisi kecil dan menengah yang terbuat dari besi abu-abu dan ulet, seperti poros bubungan, roda gigi, dudukan katup, dan rumah hidrolik.
Diagram teknologi langkah demi langkah dari proses pengecoran cetakan cangkang
Pengecoran besi dalam kondisi as-delivered, diproduksi dengan cara pengecoran cangkang
Proses enam tahap standar
(1) Memanaskan pelat model logam dan mengoleskan bahan pelepas
Panaskan cetakan hingga 200–280 °C dan oleskan bahan pelepas secara merata untuk memastikan cangkang pasir terlepas dengan bebas.
(2) Pemberian pasir menggunakan tipping hopper (operasi dasar)
Tekan pelat model yang dipanaskan ke hopper penyimpanan pasir dan balikkan seluruh rakitan hingga seluruh permukaan model tertutup pasir berlapis. Tahan selama 8–15 detik. Pasir permukaan dipanaskan hingga mengeras menjadi cangkang keras, sedangkan pasir lepas yang tidak dipanaskan dituangkan kembali ke dalam hopper.
(3) Pengerasan tambahan (burnout) pada cetakan cangkang
Pindahkan pelat model dengan cangkang pasir yang telah dibentuk ke dalam oven pengawetan sekunder pada suhu 180-220°C selama 30-90 detik untuk meningkatkan kekuatan termal cangkang. Ketebalan cangkang dikontrol dalam 8–15 mm.
(4) Melepaskan cangkang, membuat inti dan merakit setengah cetakan
Keluarkan setengah cangkang yang sudah jadi dari cetakan menggunakan mekanisme ejeksi. Untuk bagian dengan rongga internal, inti dibuat dari pasir berlapis pada saat yang sama, kemudian setengah cangkang atas dan bawah disejajarkan dan diikat menjadi satu.
(5) Pemasangan di dalam labu untuk penguatan dan pengisian
Tempatkan cetakan cangkang yang sudah dirakit ke dalam labu dan isi ruang di sekitarnya dengan pasir pendukung kering untuk mencegah cangkang mengembang dan retak saat dituang. Tuang besi cor cair pada suhu tetap 1400–1460 °C.
(6) Pendinginan, penembakan dan pembersihan
Setelah dingin selama 4-12 jam, hancurkan cangkang pasir dan buang corannya. Hapus sariawan dan sariawan, lakukan peledakan tembakan, deteksi cacat, dan pemesinan akhir.
Keuntungan dan kerugian utama dari pengecoran cangkang
Keuntungan (dibandingkan dengan pengecoran pasir konvensional)
Peningkatan akurasi secara signifikan: toleransi dimensi CT9–CT11, dimensi stabil, dan kemampuan pengulangan yang sangat baik dalam produksi massal.
Permukaan halus: kekasaran permukaan Ra 6–25 µm dengan lapisan terbakar minimal, yang secara signifikan mengurangi waktu yang diperlukan untuk pembubutan, penggilingan, dan penggilingan.
Kemampuan luar biasa untuk membentuk coran berdinding tipis: Kekakuan tinggi dari cetakan cangkang memastikan produksi coran besi cor yang stabil dengan dinding tipis setebal 2-3 mm, topografi kompleks, dan lubang kecil.
Konsumsi pasir sangat rendah: hanya lapisan cangkang tipis yang membentuk rongga; konsumsi pasir hanya 1/10 dari konsumsi pasir pengecoran konvensional.
Sangat kompatibel dengan otomatisasi: kompatibel dengan jalur otomatis untuk produksi cetakan cangkang dalam produksi massal berkelanjutan.
Struktur pengecoran homogen: permeabilitas gas yang terkontrol pada cangkang secara signifikan mengurangi cacat, termasuk lubang gas dan inklusi terak.

hubungi kami
Produk Populer Terkait
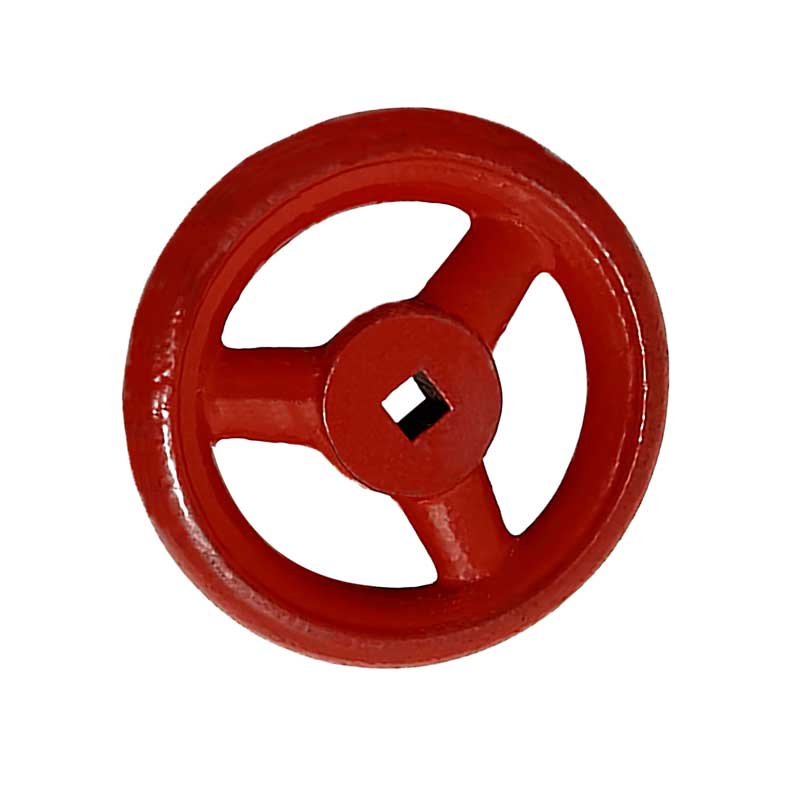
Roda tangan katup
Roda tangan industri yang tahan lama untuk katup gerbang, katup gerbang, dan katup kupu-kupu. Opsi berkekuatan tinggi dari besi cor, baja, dan aluminium dengan hub mesin presisi. Produsen bersertifikat ISO 9001 menawarkan layanan OEM/ODM. Pengiriman global dari Qingdao, Tiongkok.
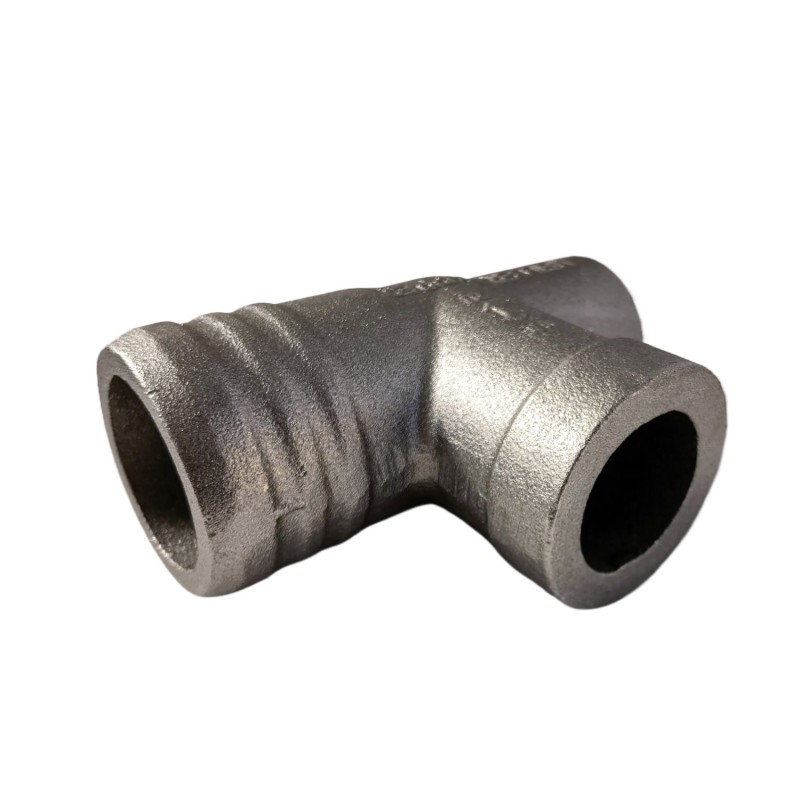
Perlengkapan pipa
Sebagai alat kelengkapan utama yang dirancang untuk sistem air dan air limbah, perpipaan kota, pipa bangunan, dan aplikasi penting lainnya, alat kelengkapan besi cor premium kami diproduksi dengan pengecoran pasir dari besi tuang cair.
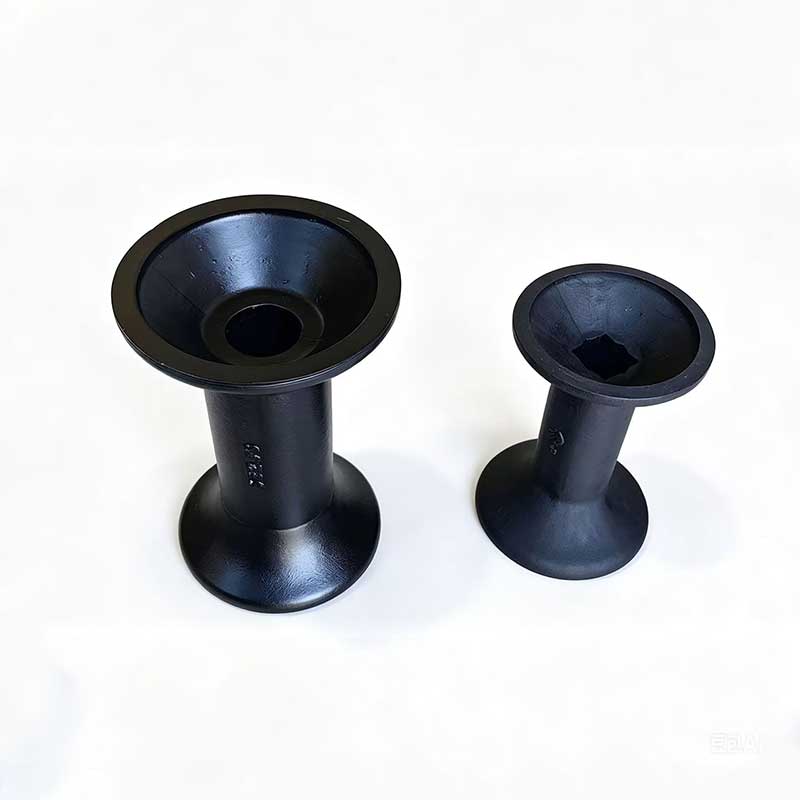
Suku cadang untuk mesin pertanian
Mesin pertanian beroperasi dalam kondisi lapangan yang keras dengan beban tinggi, dimana keandalan suku cadang secara langsung menentukan waktu kerja dan efisiensi panen.
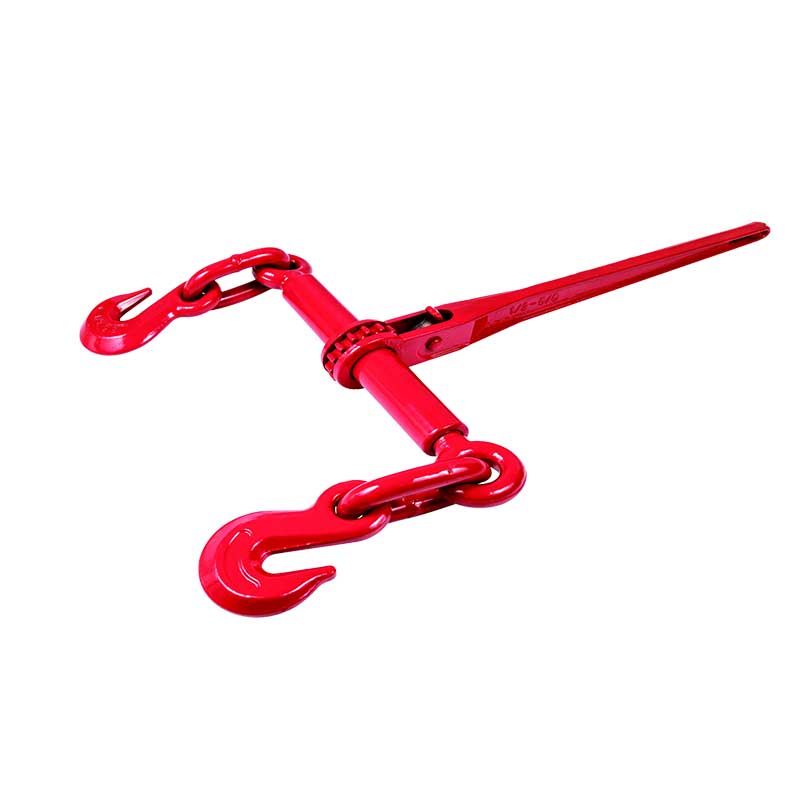
Elemen ketegangan rantai
Dasi rantai pengecoran pasir kami adalah perangkat pengaman beban tugas berat dan berkekuatan tinggi, banyak digunakan dalam transportasi industri, tali-temali, pengikatan beban, dan pengamanan alat berat.
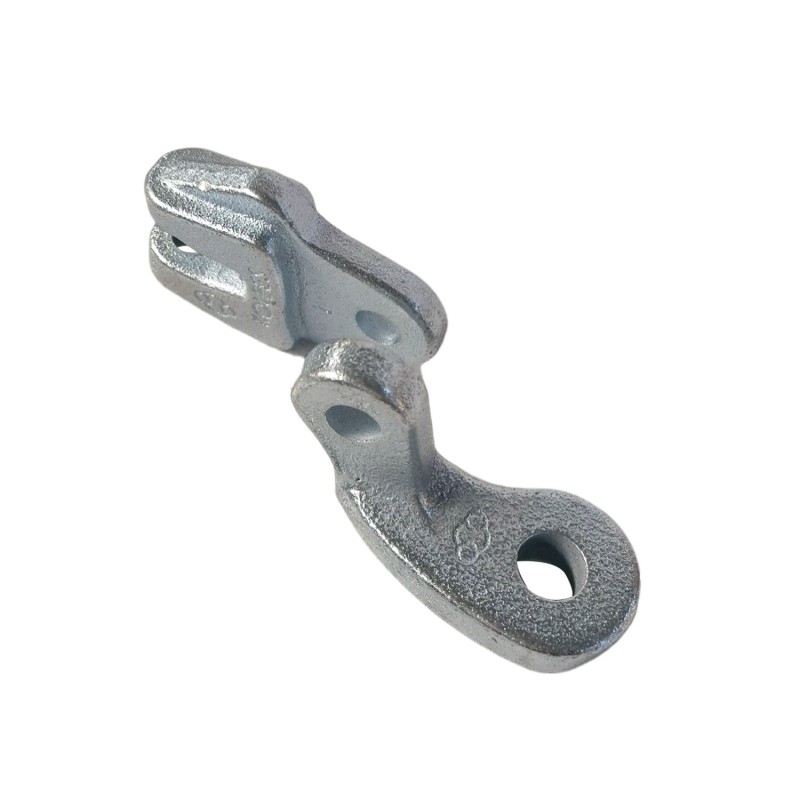
Penjepit gantung
Penjepit saluran listrik overhead cor pasir kami adalah elemen penahan beban dan pemasangan presisi berkinerja tinggi yang dirancang untuk saluran listrik overhead, jaringan distribusi, dan sistem overhead gardu induk di seluruh dunia.
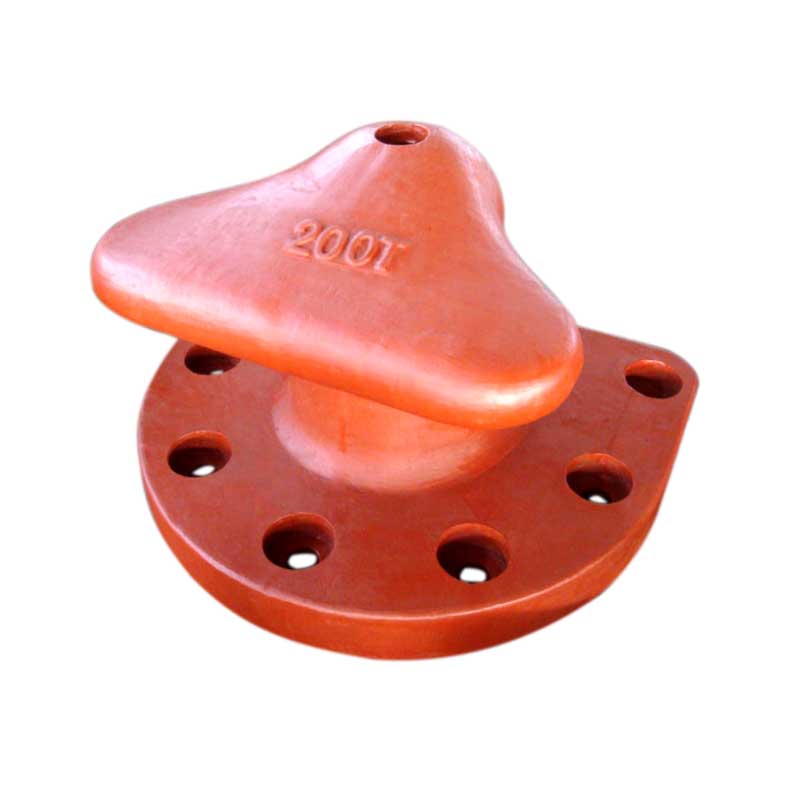
tiang tonggak
Tiang tambatan besi cor adalah perangkat tambatan penting yang banyak dipasang di dermaga, dermaga, dan dermaga untuk mentransfer gaya tambatan dari kapal yang ditambatkan ke struktur dermaga secara andal.
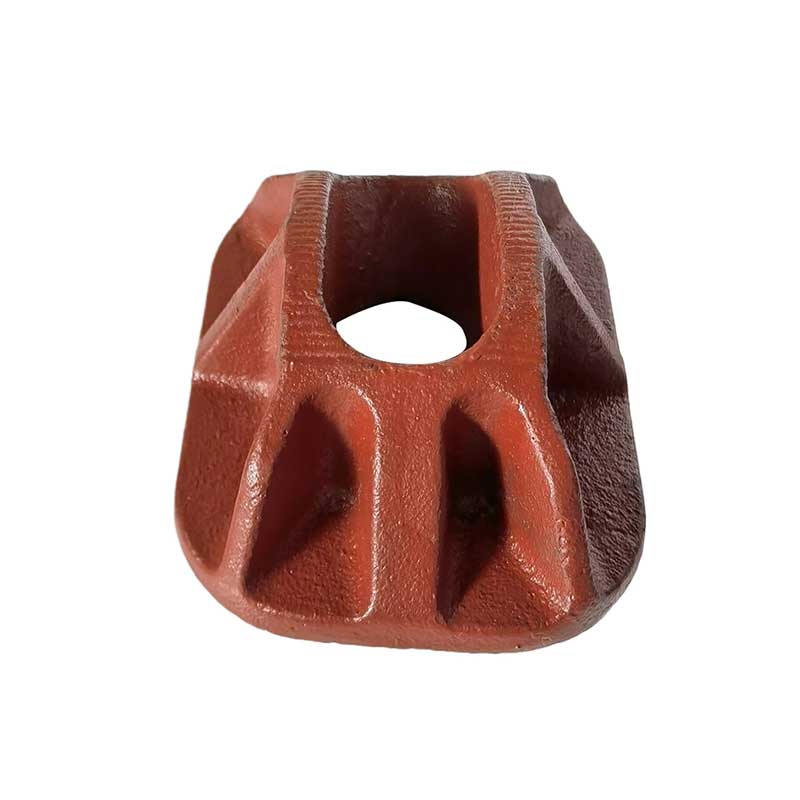
Braket trotoar
Braket tiang listrik trotoar cor pasir kami adalah dudukan pemasangan penahan beban tugas berat yang dirancang khusus untuk tiang listrik trotoar perkotaan, sistem penerangan jalan, dan fasilitas distribusi publik.
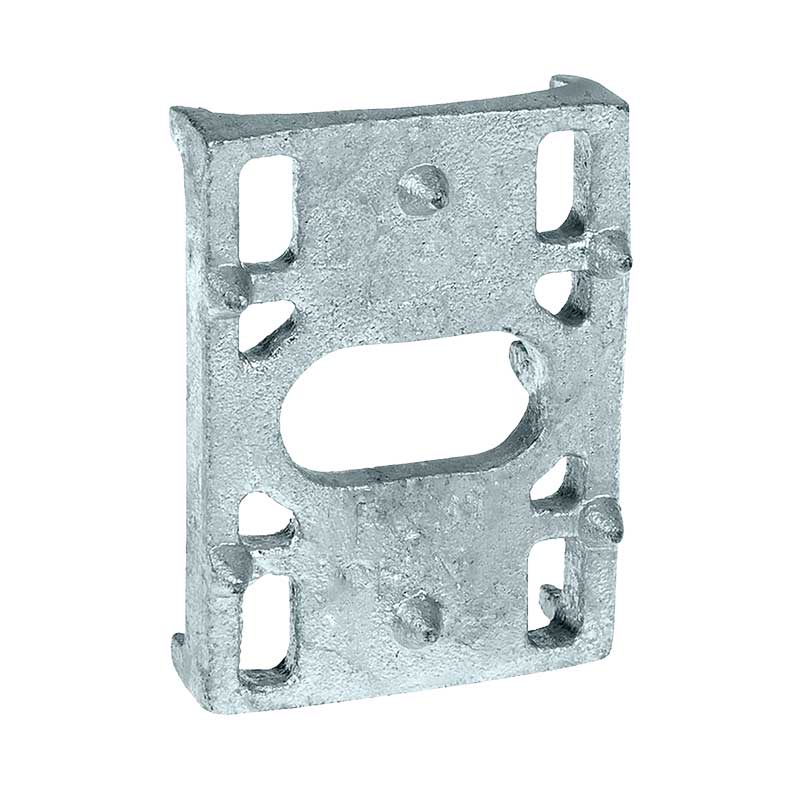
Penjepit untuk kabel pria
Penjepit pria transmisi cor pasir kami adalah jangkar tugas berat yang dirancang khusus untuk jalur distribusi overhead, menara transmisi, dan sistem stabilisasi tiang.
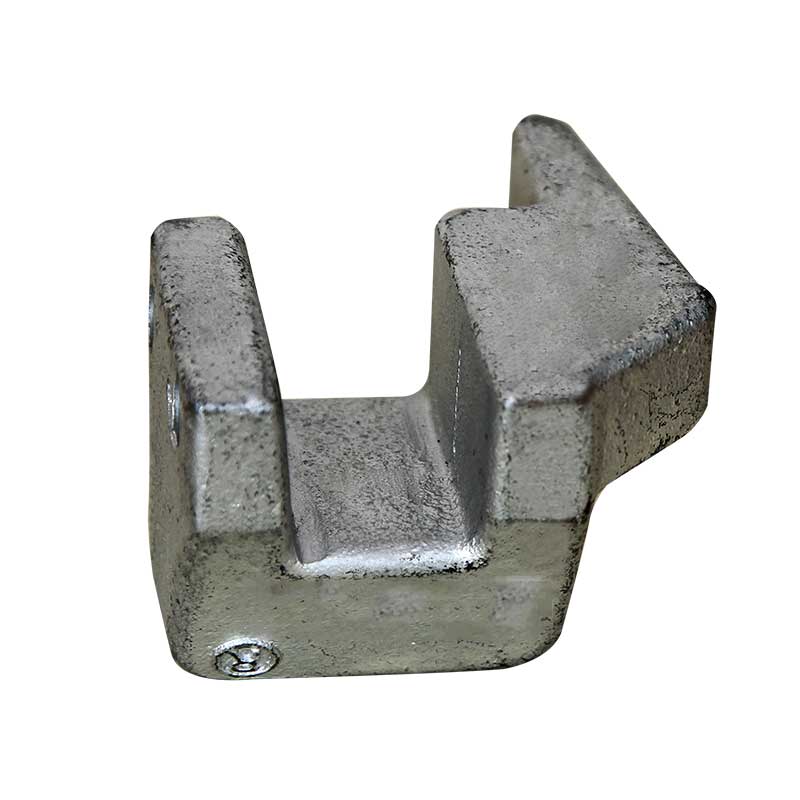
Rangka balok
Rangka balok cor pasir kami adalah elemen struktur penahan beban berkekuatan tinggi yang dirancang khusus untuk pelat bangunan, sistem plafon gantung, dan platform industri.
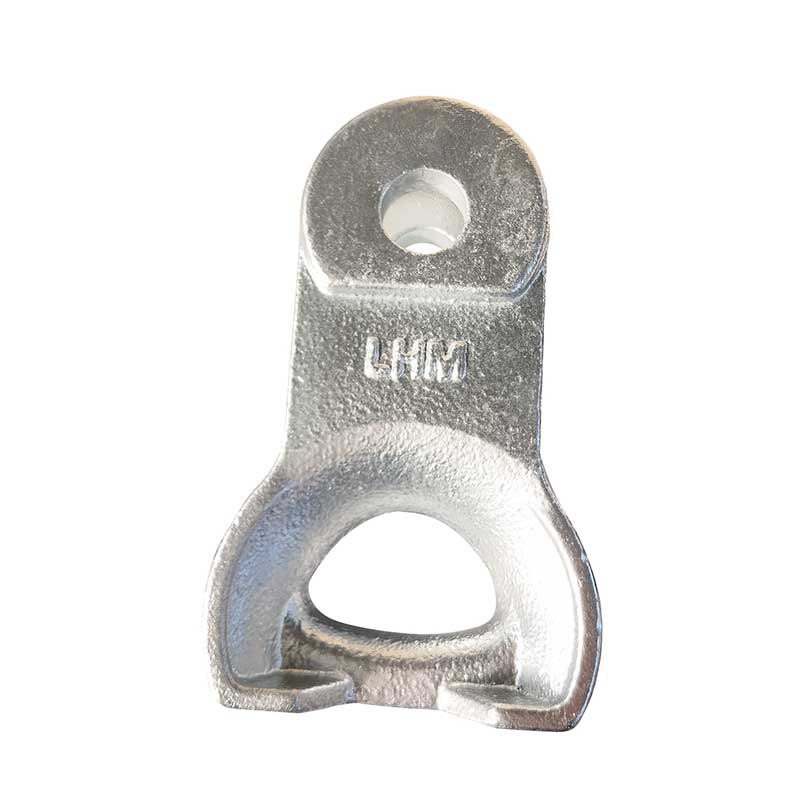
Mata sarang
Lubang soket listrik cor pasir kami adalah elemen koneksi multi-fungsi berkekuatan tinggi yang dirancang khusus untuk saluran listrik overhead, rangkaian isolator gardu induk, dan sistem overhead jaringan distribusi.
lubang
Lug listrik pengecoran pasir kami adalah dudukan sambungan satu bagian penting yang dirancang khusus untuk saluran listrik overhead, rangkaian isolator gardu induk, dan sistem overhead jaringan distribusi.
Aksesoris untuk peralatan pertambangan
Besi cor kelabu (SCh250, SCh300) banyak digunakan untuk rangka mesin, blok mesin dan bagian bodi karena kemampuan mesinnya yang baik dan kemampuannya meredam getaran.
Penjepit balok
Produsen klem balok berat bersertifikat ISO. Solusi pengecoran khusus menggunakan pasir tanah liat dan cetakan cangkang. CE, UL, FM disetujui. Harga langsung pabrik untuk pasar AS dan UE. Minta penawaran hari ini.
Impeler pompa
Impeler pompa cor efisiensi tinggi untuk aplikasi industri, pertanian, dan kelautan. Pengecoran presisi dari baja tahan karat SS304/316, baja dupleks, besi cor, dan perunggu. Bersertifikat ISO 9001, penyeimbangan dinamis dan permesinan CNC. Layanan OEM dan ODM tersedia. Pengiriman global dari Qingdao.
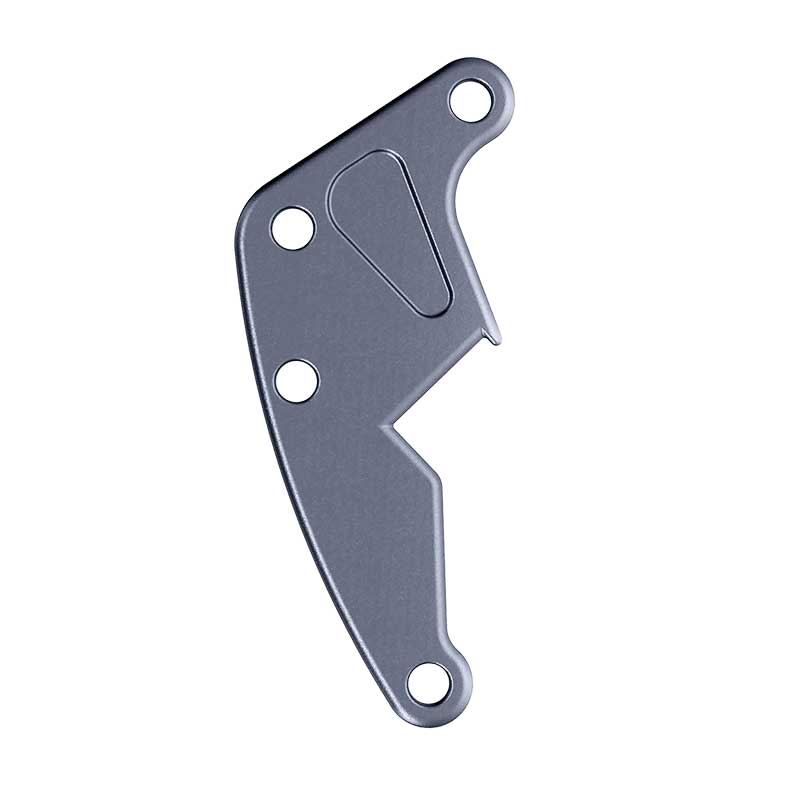
Piring garpu
Pelat sambungan listrik cor pasir kami adalah elemen penahan beban penting dari tulangan linier, yang dirancang khusus untuk saluran listrik di atas kepala, gantungan insulasi gardu induk, dan sistem suspensi di jaringan listrik energi terbarukan.
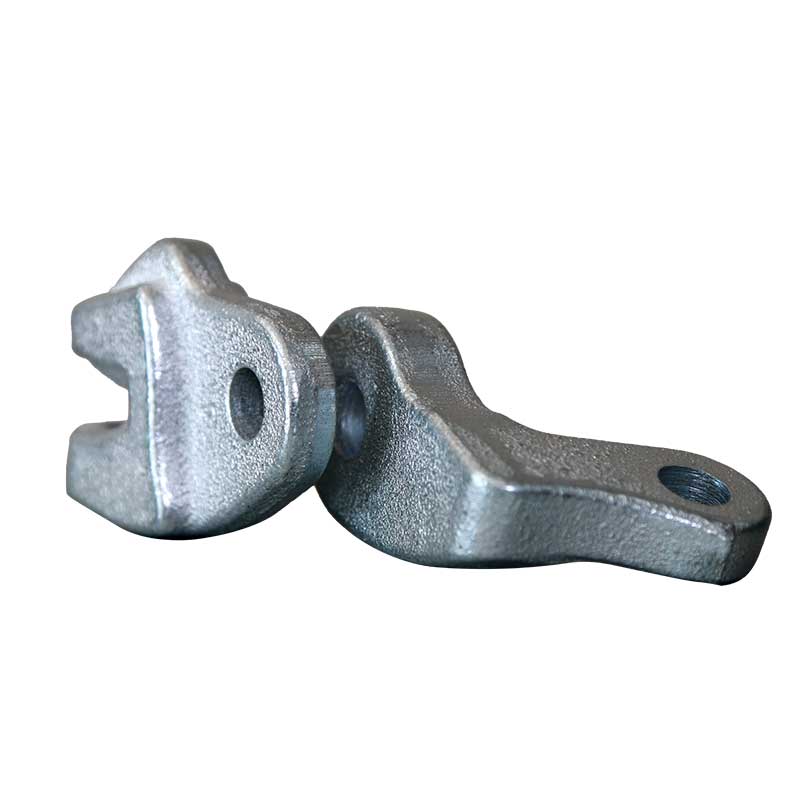
Pengikat struktural universal
Rekayasa pengencang struktural universal untuk kondisi pengoperasian yang berat. Pabrik pengecoran bersertifikat ISO 9001 menawarkan pengecoran khusus (cetakan pasir/cangkang tanah liat) untuk pasar AS, UE, dan Amerika Selatan. Kekuatan tinggi, ketahanan korosi, sesuai dengan standar ASTM/DIN. Permintaan Penawaran.