-


-


-


-


WeChat

-
ada apa

Qingdao Zhaoyuqi Teknik Mesin Co, Ltd
Qingdao Zhaoyuqi Teknik Mesin Co, Ltd
Produk kami
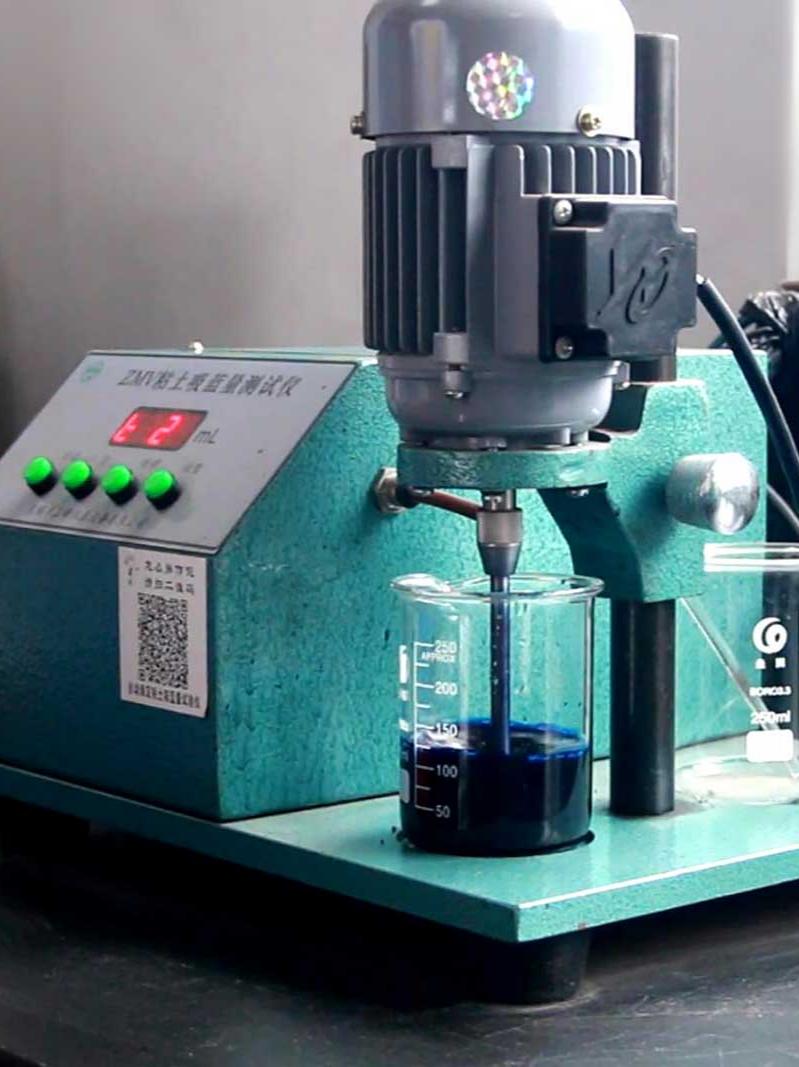
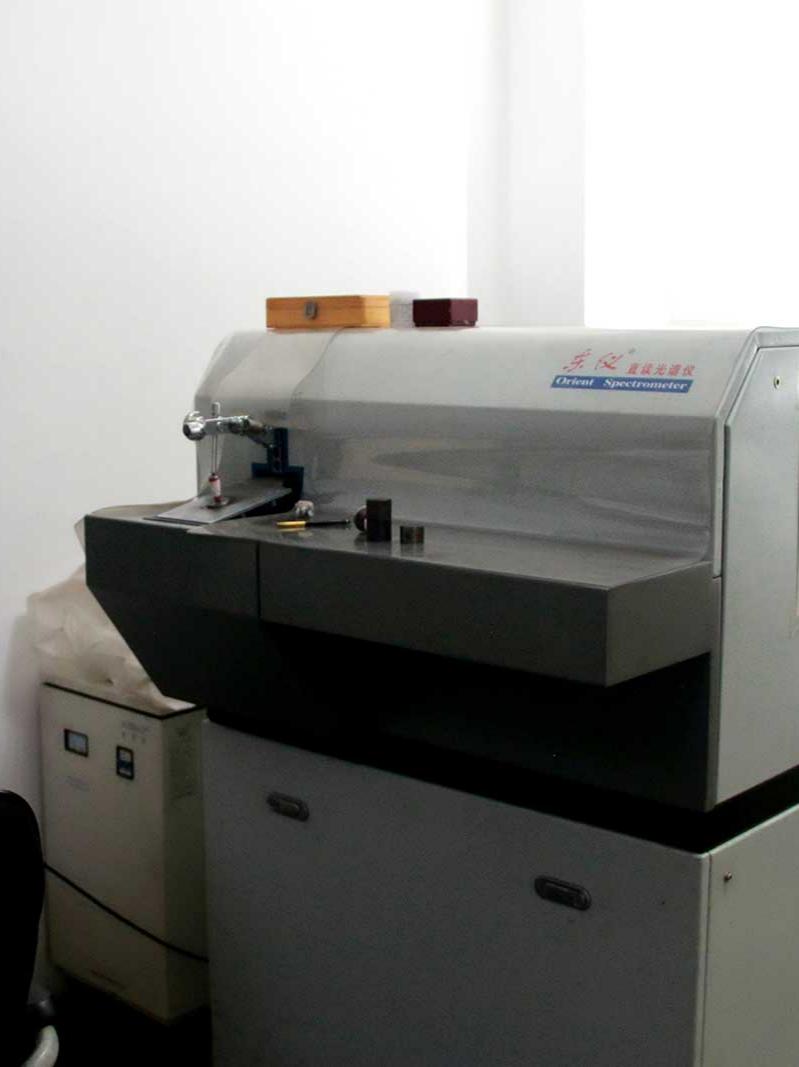
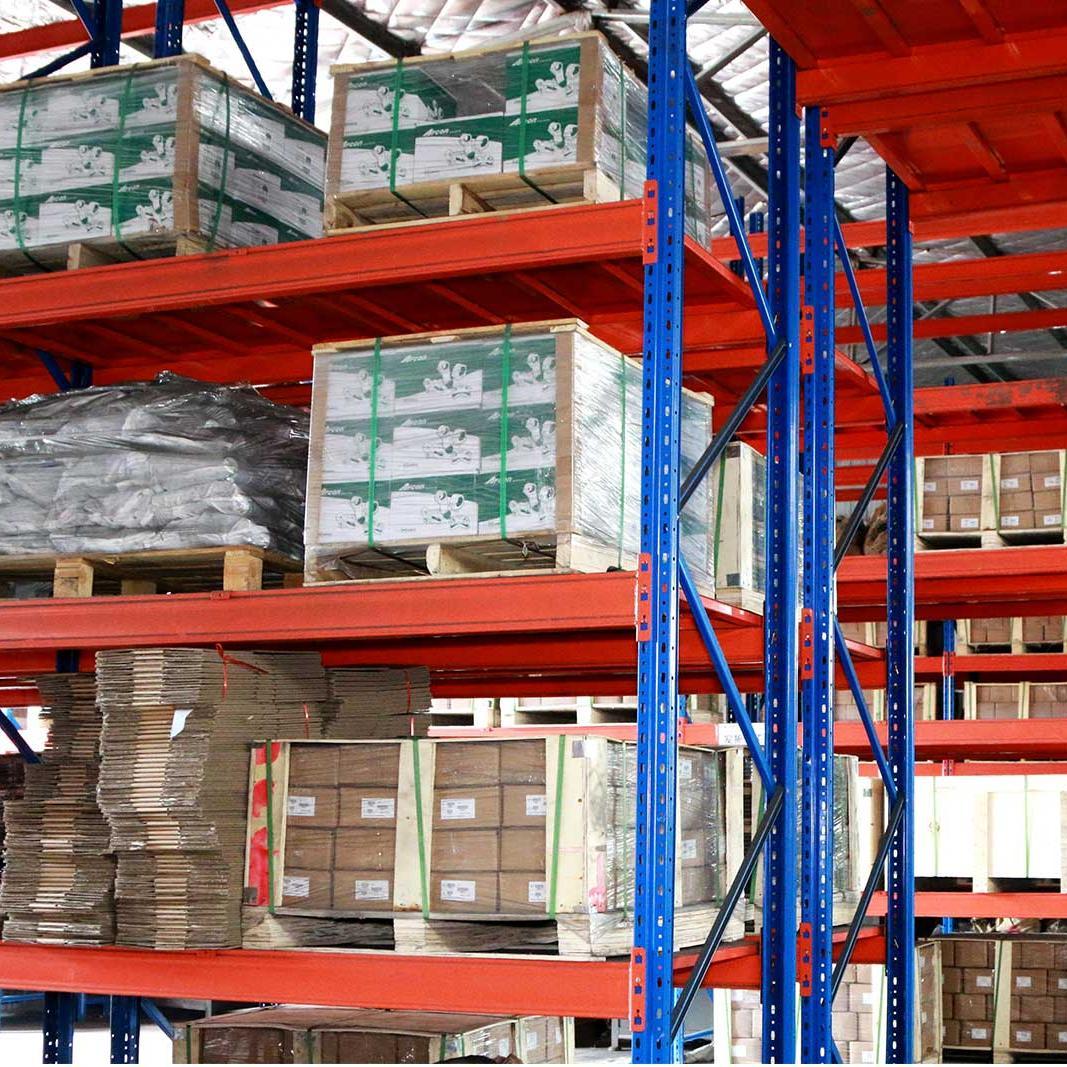
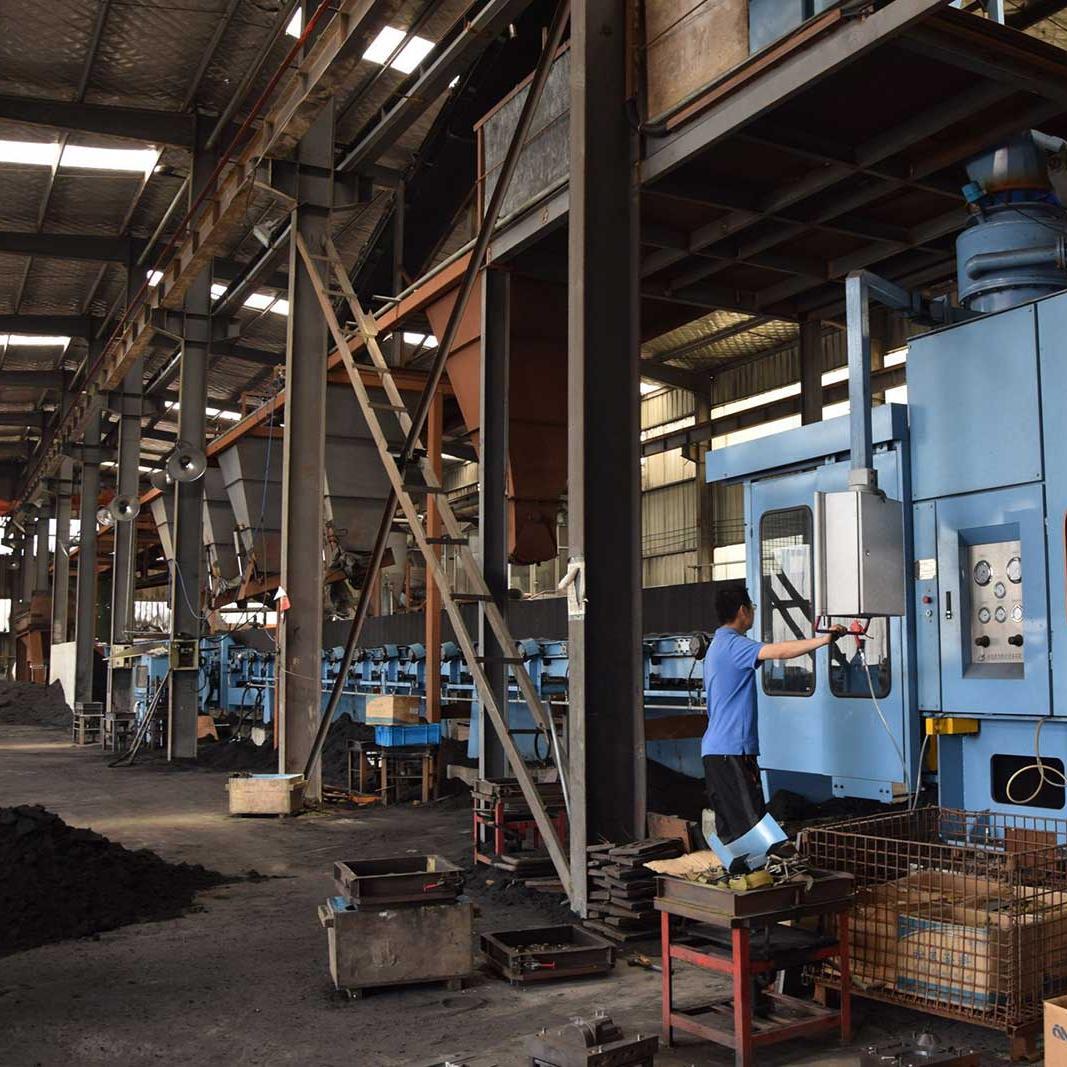
Qingdao Zhaoyuqi Teknik Mesin Co, Ltd
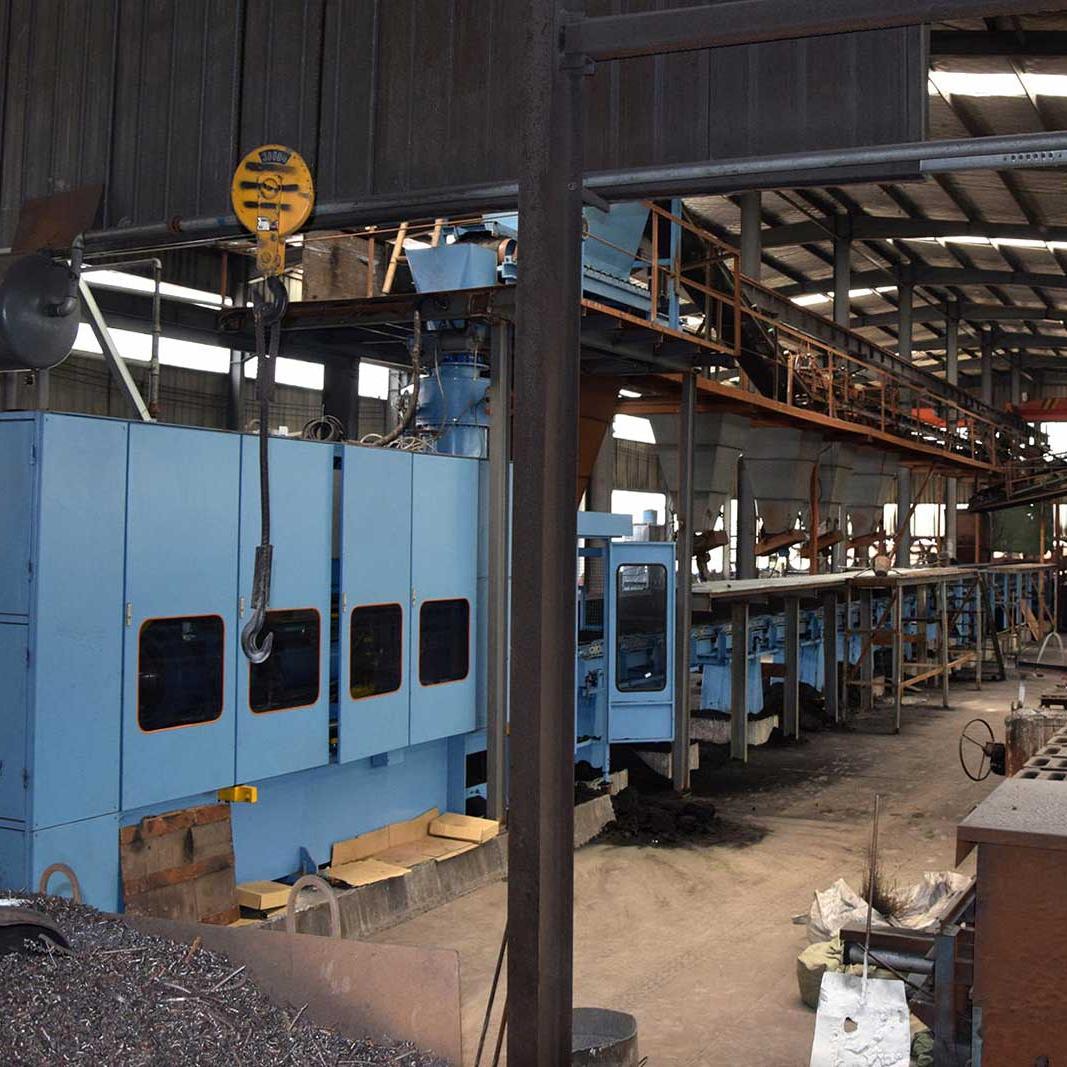
Qingdao Zhaoyuqi Mechanical Engineering Co, Ltd didirikan pada tahun 2005. Terletak di Qingdao, yang merupakan kota pelabuhan. Pabrik kami telah mengkhususkan diri dalam layanan pengecoran besi khusus OEM selama lebih dari 20 tahun. Bahan utama yang kami gunakan adalah besi ulet, besi cor kelabu, baja dan paduan logam. Kami telah lulus sertifikasi ISO 9000 sejak tahun 2005.
Lebih detailnya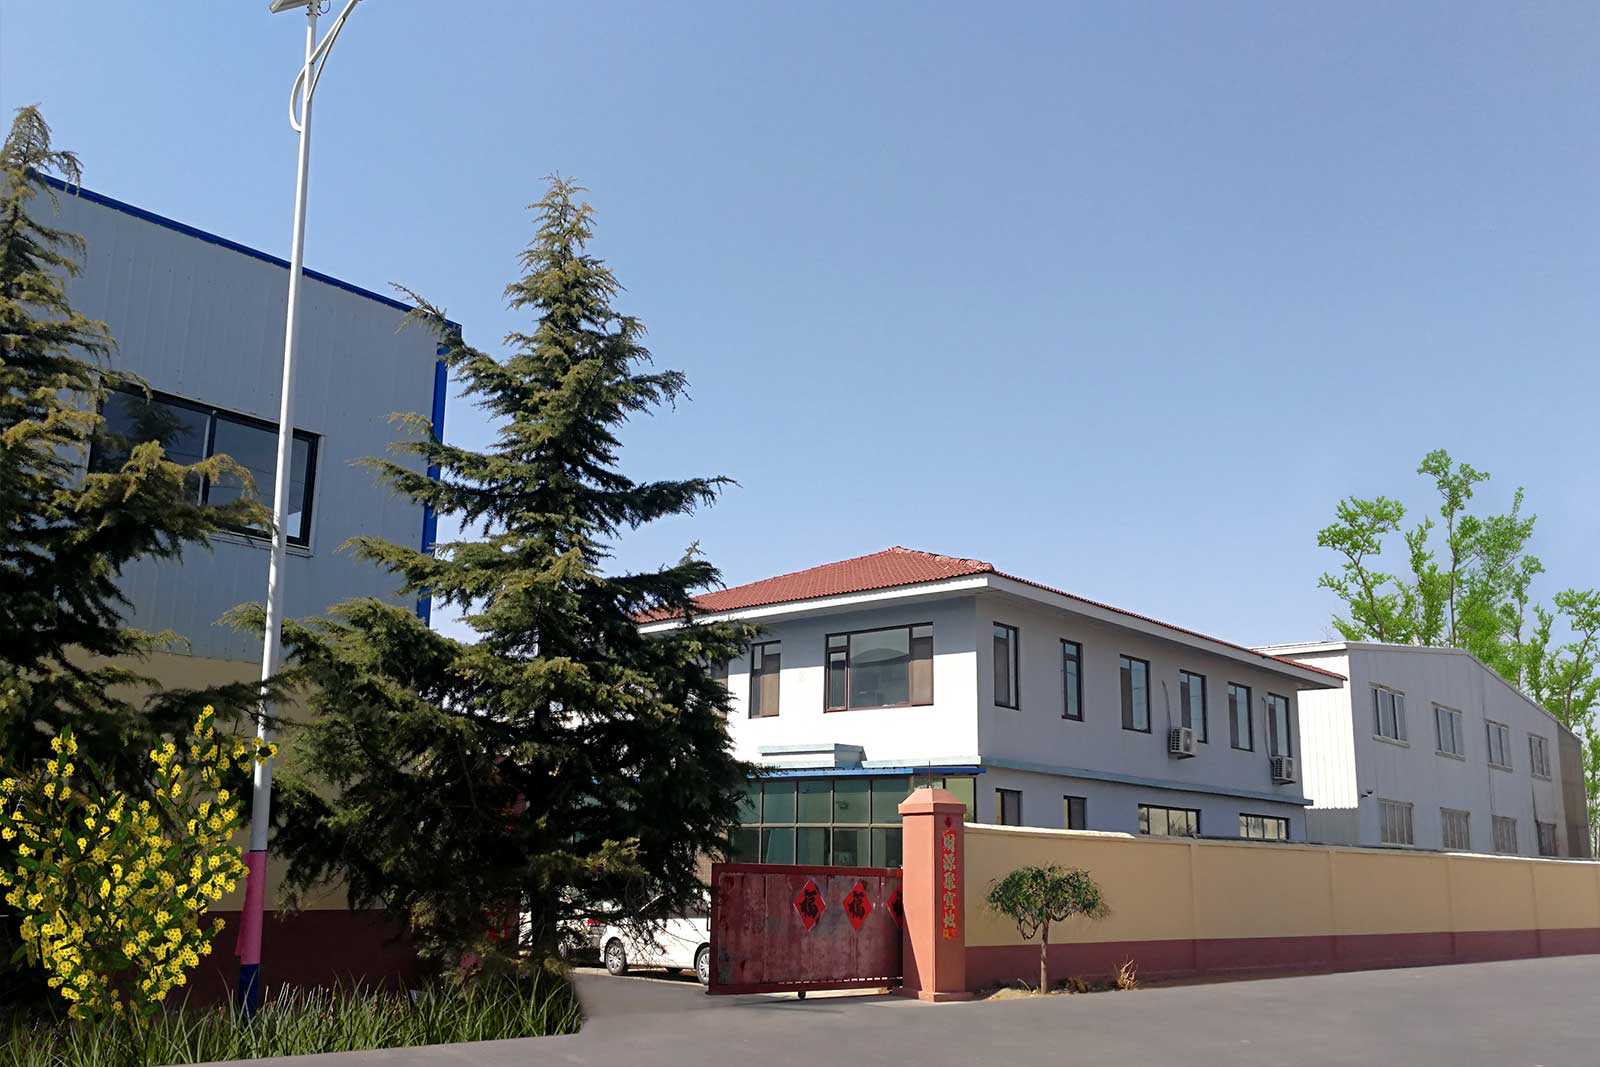
Tim layanan profesional, jaminan layanan purna jual
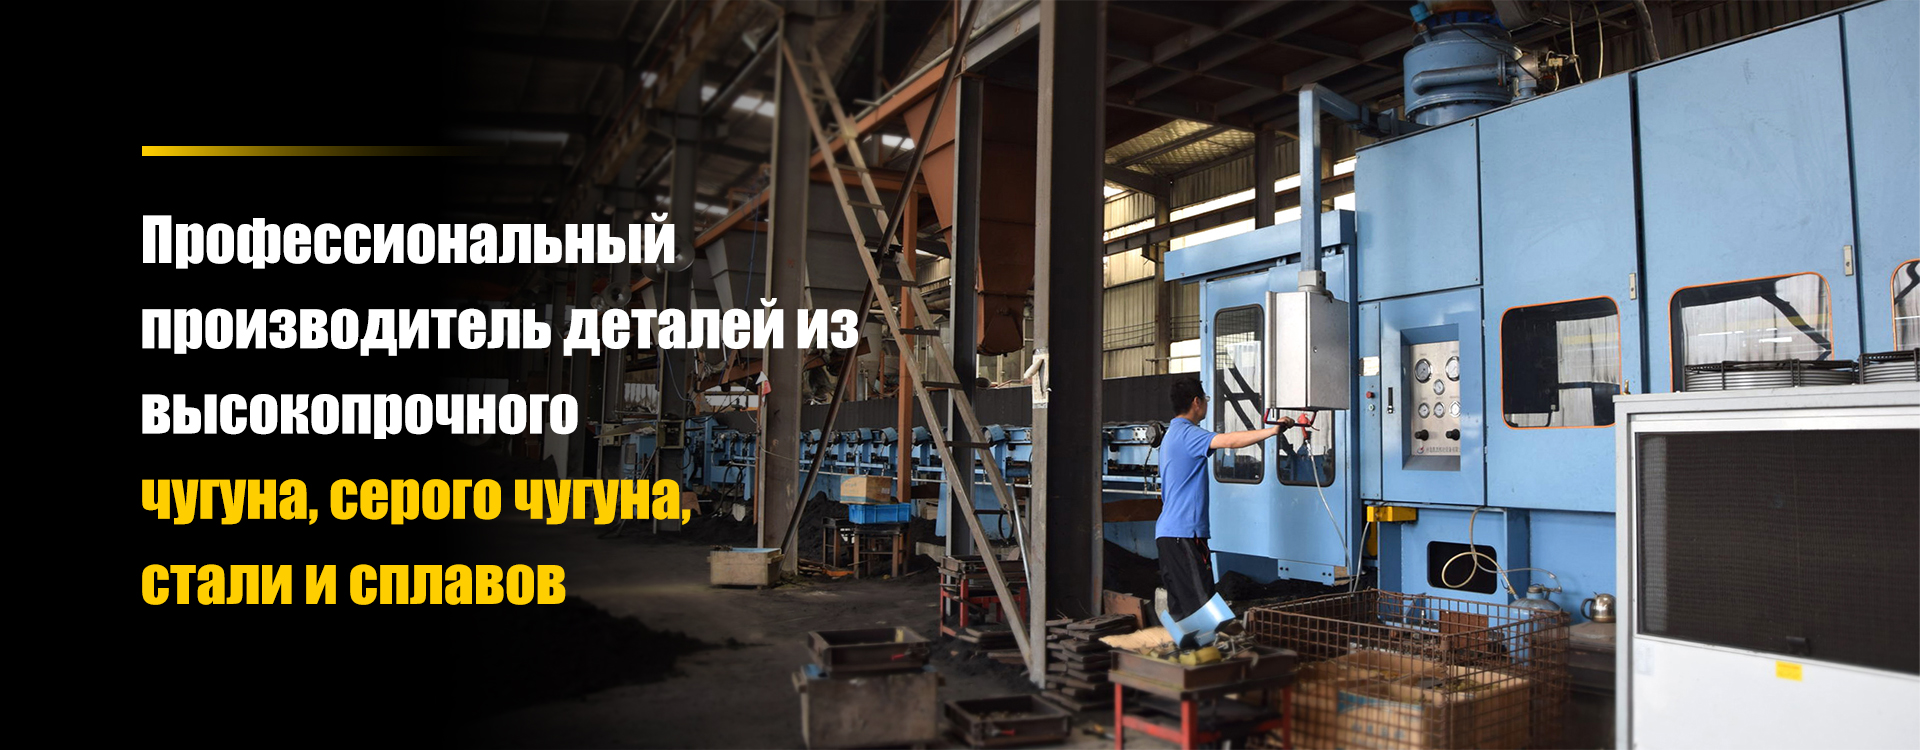
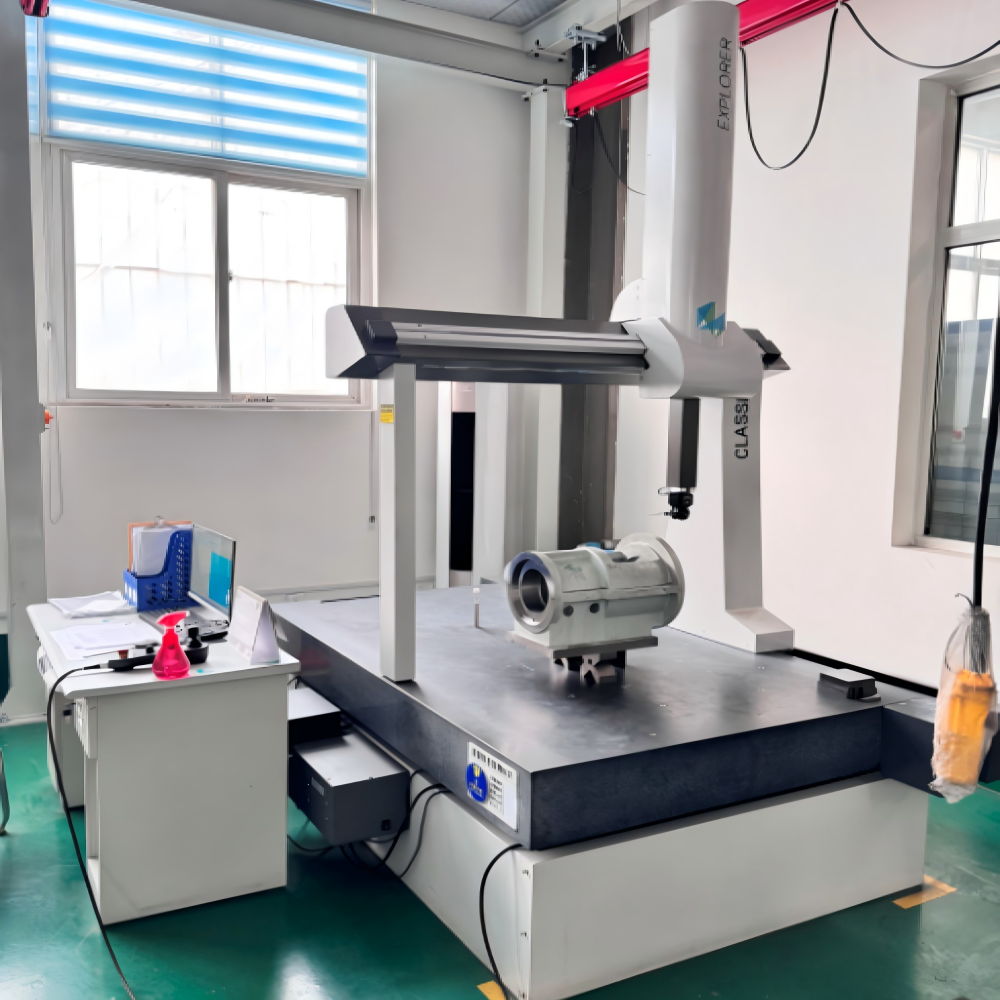
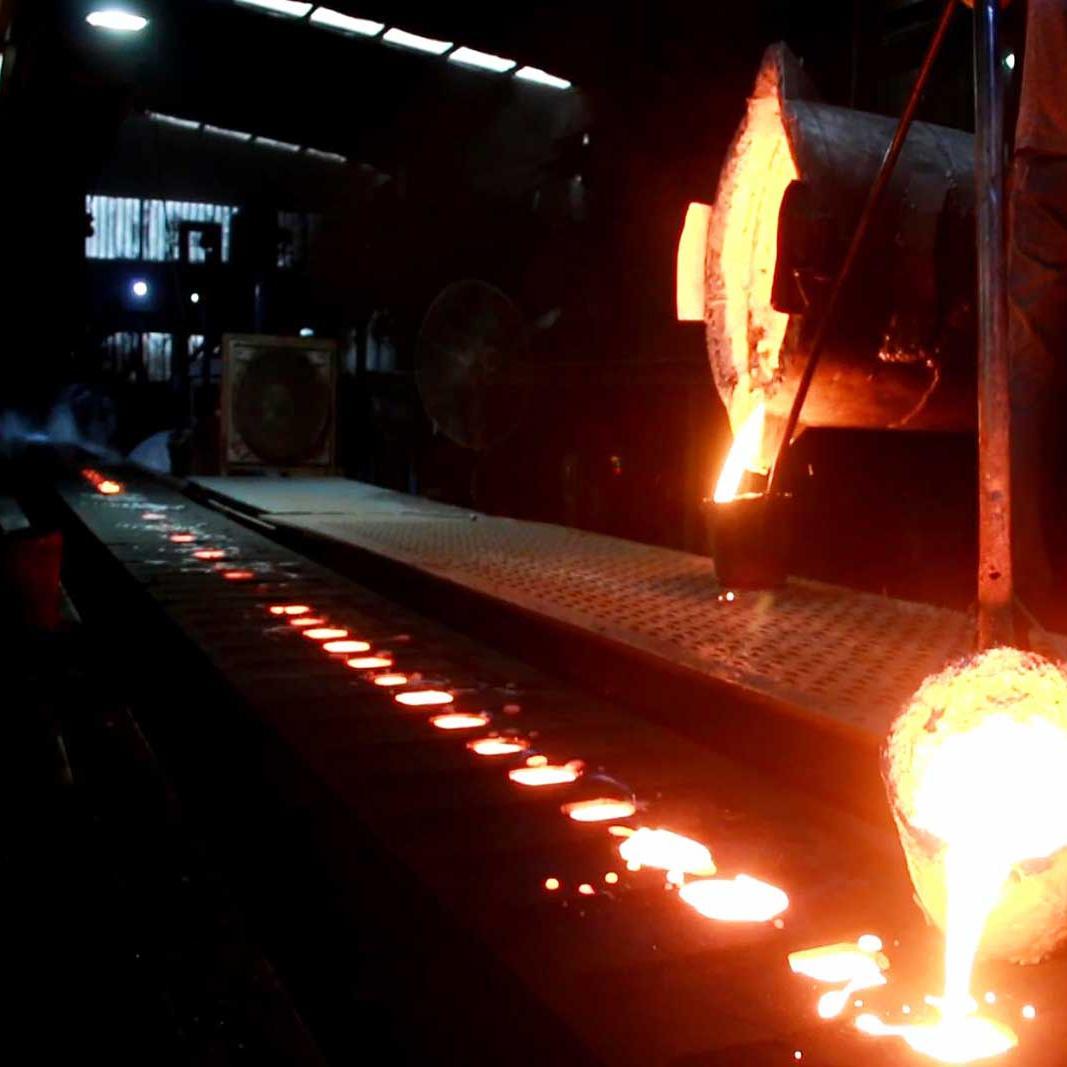
Perusahaan mengutamakan produksi produk berkualitas tinggi, memperlakukan kualitas sebagai kehidupan, terus memimpin pengembangan industri dan lulus sertifikasi ISO 9000 pada tahun 2015. Saat ini, perusahaan memiliki lebih dari 100 karyawan, tim R&D profesional, peralatan produksi yang sangat baik, dan jalur pencetakan DISA. Ini adalah salah satu perusahaan peleburan tungku listrik pertama di wilayah tersebut. Pengenalan peralatan kontrol dan pengukuran canggih serta inspektur profesional, baik dalam maupun luar negeri, memungkinkan kami memenuhi kebutuhan pelanggan.
- Pengalaman bertahun-tahun di industri pengecoran
- Waktu pengiriman yang singkat dan logistik tepat waktu
- Pembuatan sampel yang akurat, efisiensi produksi perkakas yang tinggi, menghemat waktu dan biaya

Pelajari lebih lanjut tentang Pabrik Pengecoran Pasir OEM
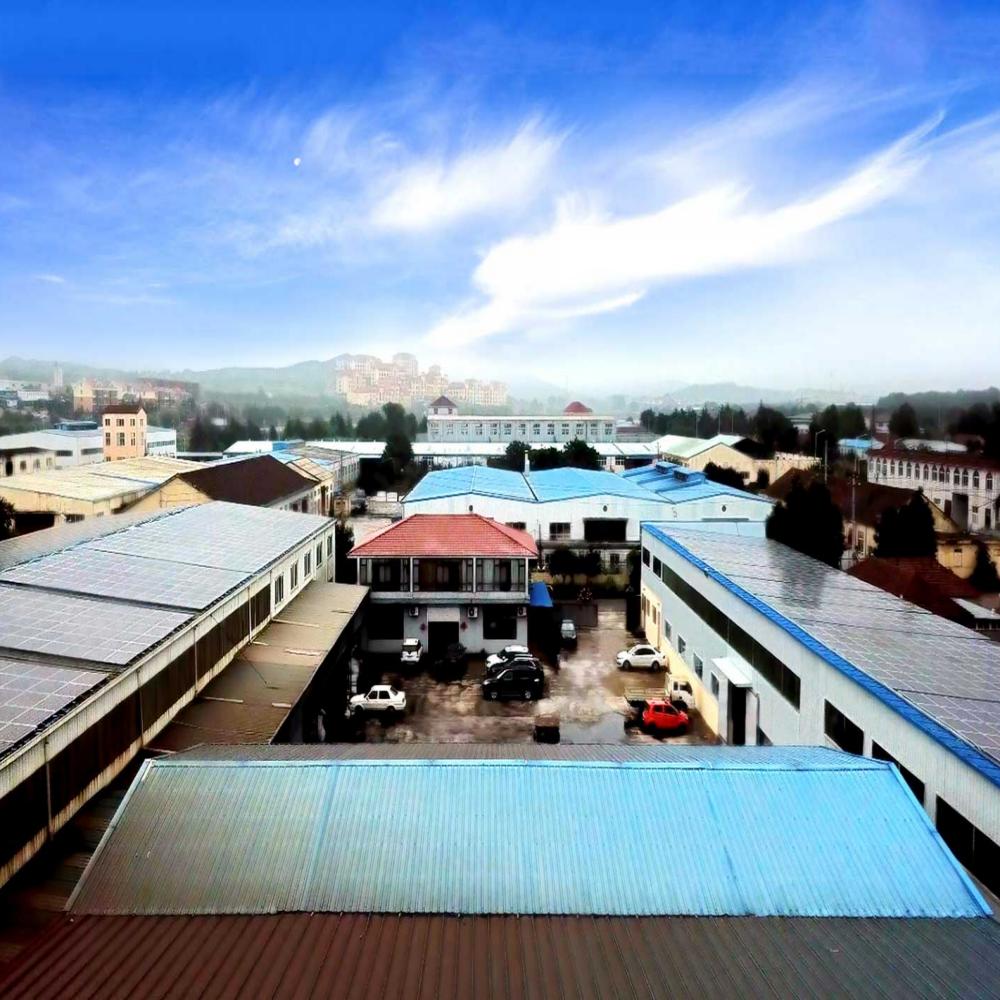
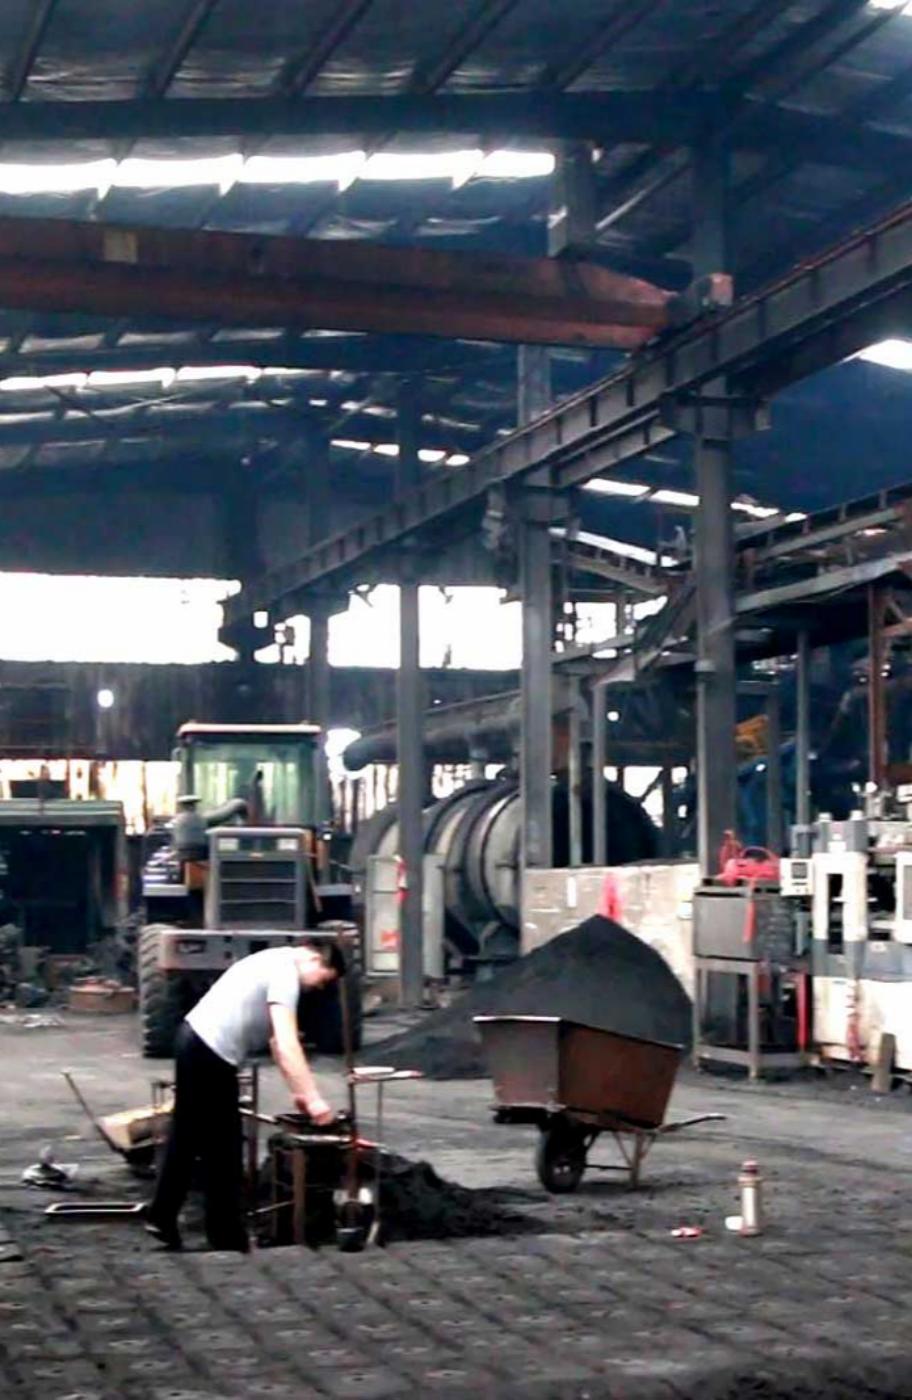
Qingdao Zhaoyuqi Machinery Co, Ltd adalah produsen OEM profesional modern untuk pengecoran besi yang disesuaikan, yang mengkhususkan diri dalam pengecoran cangkang dan teknologi pengecoran pasir hijau di Cina. Perusahaan tersebut berlokasi di Qingdao, yang merupakan kota pelabuhan. Jarak dari pelabuhan ke perusahaan kami hanya sekitar 1,5 jam. Kami memiliki spesialisasi dalam pengecoran pasir khusus selama lebih dari dua puluh tahun dan merupakan pemasok suku cadang pengecoran pilihan untuk pelanggan domestik dan luar negeri. Kami memulai dengan beberapa orang, dan sekarang tim kami terdiri dari puluhan pekerja. Pabrik pengecoran kami, yang telah berkecimpung dalam industri ini selama lebih dari dua dekade, telah menguasai kontrol proses yang lengkap mulai dari persiapan pasir, pembuatan cetakan, penuangan hingga penyelesaian akhir, dan mampu secara konsisten memasok cetakan berkinerja tinggi dalam berbagai bahan, termasuk besi ulet, paduan besi, dan baja karbon. Keunggulan kompetitif utama kami terletak pada kombinasi sempurna antara kualitas unggul dan layanan berorientasi pelanggan. Kami bersertifikat ISO9001 dan CE, dengan 98% produk kami diekspor ke Eropa, Amerika, dan Asia Tenggara, mendapatkan pengakuan luas dari mitra lama - merek terkenal. Semua produk pengecoran pasir kami secara ketat mematuhi ISO 9001 dan standar industri internasional utama, dan pengujian internal yang mencakup kekuatan tarik, kekuatan benturan, dan pengujian non-destruktif internal telah mendapatkan kepercayaan pelanggan jangka panjang. Derajat spheroidisasi grafit pada besi cor berkekuatan tinggi mencapai lebih dari 90%. Sebagian besar suku cadang yang diekspor digunakan dalam peralatan industri, pompa, perlengkapan listrik, suku cadang mesin pertanian, transportasi kereta api, perlengkapan kapal dan suku cadang otomotif, dll. Dengan tim teknis yang berkualifikasi tinggi, kami dapat dengan cepat menyesuaikan formulasi campuran cetakan dan parameter proses pengecoran sesuai dengan kebutuhan individu - mulai dari uji coba skala kecil hingga pengiriman skala besar, menawarkan solusi hemat biaya yang sesuai dengan kondisi pengoperasian spesifik pelanggan. Dibandingkan dengan pesaing kami, kami menawarkan solusi khusus yang lebih fleksibel, waktu pengiriman lebih singkat dan harga kompetitif, serta layanan purna jual yang komprehensif, termasuk dukungan 24/7 dan garansi 3 tahun untuk semua produk utama. Selamat datang di kami - hubungi kami!

Suku cadang yang diproduksi dengan cara pengecoran menggunakan model gasifikasi banyak digunakan di berbagai industri
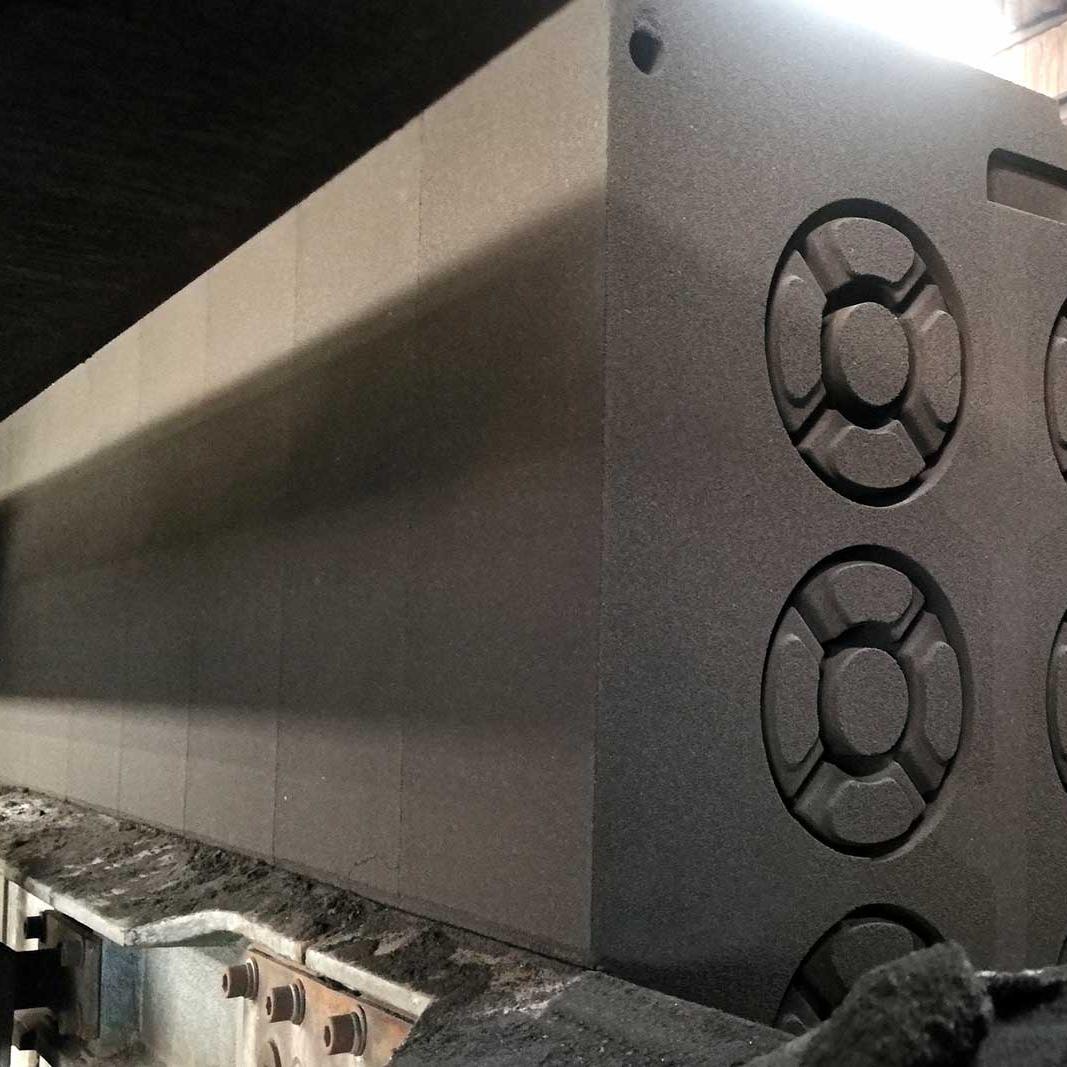
Pengecoran gasifikasi, juga dikenal sebagai pengecoran lilin yang hilang atau pengecoran yang terbakar habis (disingkat EPC atau LFC), adalah teknologi pengecoran hijau presisi canggih yang menghasilkan produk yang mendekati bentuk akhir. Untuk produksi, busa polistiren (EPS) digunakan, dari mana model padat dibuat yang identik dengan pengecoran jadi. Proses ini tidak memerlukan pembukaan cetakan, pelepasan model, atau pembuatan inti individual. Setelah blok busa dilapisi dengan lapisan tahan api dan dikeringkan sepenuhnya, blok tersebut ditempatkan di pasir silika kering yang tidak terikat, dipadatkan menggunakan getaran 3D, dan distabilkan di bawah tekanan negatif. Selama penuangan, lelehan bersuhu tinggi langsung membuat model busa menjadi gas dan mengisi ruang yang ditinggalkan oleh model yang diuapkan, membentuk cetakan akhir setelah pendinginan dan pengerasan. Keuntungan utama pengecoran menggunakan model gasifikasi 1 Kurangnya pemisahan cetakan, kemiringan dan inti pasir yang terpisah; coran tidak memiliki garis kilat, garis lusi atau perpisahan, sehingga mengurangi jumlah pekerjaan pembersihan lebih dari 70%. 2 Mampu menghasilkan bentuk geometris yang kompleks dalam satu operasi: rongga dalam, dinding tipis, lubang tembus tidak beraturan, dan struktur cekung cembung dapat dicetak dalam satu proses, sehingga sangat menyederhanakan desain produk. 3 Pasir kering tanpa bahan pengikat memberikan biaya regenerasi yang sangat rendah, lebih sedikit debu yang dihasilkan, dan lingkungan produksi yang lebih bersih dibandingkan dengan pengecoran tanah liat dan resin. 4 Proses teknologi yang disederhanakan: operasi pembuatan inti, perakitan cetakan, pengambilan model, dan perbaikan cetakan dihilangkan, yang memfasilitasi penerapan jalur serial otomatis. 5 Tunjangan pemesinan minimal meningkatkan pemanfaatan material dan mengurangi biaya pemrosesan sekunder; Satu lini produksi dapat secara fleksibel beralih antara besi cor, baja, dan paduan aluminium. Aplikasi Umum 1 Besi ulet (QT400-18, QT600-3): rumah roda gigi, sasis mesin pertanian, rumah pompa, rumah roda gigi, braket peralatan konstruksi; 2 Komponen otomotif: blok mesin, intake manifold, rumah gandar belakang, rumah diferensial; 3 Coran baja: badan katup berat, badan mesin pertambangan, elemen struktur kompleks yang tahan aus; 4 Paduan aluminium: rumah motor listrik, rumah pompa air, rumah katup multi-saluran dengan konfigurasi kompleks.

PROSES CASTING FOAM OEM HILANG - PENDAHULUAN
Proses ini berlaku untuk besi ulet QT400-18, QT600-3, besi cor kelabu, baja, aluminium dan pengecoran paduan tembaga, terutama untuk rumah terintegrasi dengan struktur multi-rongga yang kompleks. Akurasi dimensi CT7–CT9 dan kekasaran permukaan Ra6,3–25 µm tercapai, yang memberikan akurasi keseluruhan lebih tinggi dibandingkan dengan pengecoran tanah liat, dan kualitas permukaan dalam kondisi tertentu sebanding dengan pengecoran cangkang. Prinsip dasar pencetakan Satu blok model busa polistiren (pengecoran, sistem gerbang, dan keuntungan direkatkan menjadi satu kesatuan) ditutupi dengan lapisan tahan api untuk mengisolasi dari pasir kering dan menghilangkan gas pirolisis yang terbentuk selama pembakaran busa. Pasir kering tidak mengandung tanah liat, resin atau bahan pengikat lainnya; butiran pasir lepas dipadatkan dan difiksasi di bawah pengaruh tekanan vakum negatif, membentuk bentuk yang kaku. Ketika lelehan suhu tinggi bersentuhan dengan busa, terjadi keretakan termal, penguapan, dan pembakaran EPS. Sejumlah besar gas dikeluarkan melalui pori-pori lapisan dengan sistem vakum. Lelehan terus menerus mengisi rongga cetakan, menggantikan volume busa. Setelah pendinginan, ruang hampa dihilangkan, pasir kering hancur secara spontan, dan coran dapat dilepas secara utuh. Sistem Bahan Baku 3.1 Bahan untuk Model Polistiren yang Diperluas Butiran EPS: standar untuk besi ulet, besi cor kelabu, dan coran aluminium dengan kepadatan 18–20 kg/m³. Ukuran butiran tidak boleh melebihi 1/9 dari ketebalan dinding pengecoran minimum, koefisien pra-busa harus 40–60 kali. Kopolimer STMMA dan EPMMA: digunakan khusus untuk pengecoran baja untuk mengurangi cacat karburisasi pada permukaan pengecoran. 3.2 Lapisan tahan api Terdiri dari bubuk tahan api (tepung kuarsa, bauksit, bubuk zirkon), bahan pengikat, bahan pensuspensi dan bahan tambahan fungsional. Pelapisan diaplikasikan dengan kuas atau semprotan ke permukaan busa dalam 2-3 lapisan dan dikeringkan sepenuhnya dalam oven suhu rendah. Ini mencegah penetrasi logam, mendukung model busa, mengarahkan gas pirolisis dan mencegah pasir memasuki rongga cetakan. 3.3 Pasir pengecoran kering Pasir kuarsa bersih yang telah dicuci, bebas dari kelembapan, tanah liat, dan pengikat resin. Untuk logam besi, pasir kasar digunakan, untuk paduan aluminium - pasir halus. Pasir limbah tidak terkontaminasi oleh pengikat organik dan dapat diregenerasi berkali-kali setelah penyaringan dan pendinginan. Proses Lengkap 4.1 Fabrikasi dan Perakitan Model Busa Butiran EPS sudah diberi busa terlebih dahulu, diawetkan, dan dicetak menjadi model busa tersendiri; untuk produk skala kecil, model dapat dibuat pada mesin CNC dari lembaran busa. Elemen busa yang terpisah (cetakan, mangkuk sariawan, pengumpan, dan keuntungan) direkatkan menjadi satu blok model untuk menghilangkan celah pada sambungan. 4.2 Penerapan lapisan tahan api dan pengeringan Seluruh blok model dicelupkan atau disemprot dengan lapisan khusus untuk model gasifikasi dalam 2-3 lapisan, kemudian dikeringkan sepenuhnya dalam oven bersuhu rendah. Kelembapan yang tersisa akan menyebabkan terbentuknya kantong gas selama penuangan. 4.3 Pemadatan getaran tiga dimensi dalam labu vakum Memasang labu di atas meja getar, meletakkan lapisan bawah pasir setebal 50–100 mm dan memadatkannya dengan getaran; Menempatkan blok model busa yang benar-benar kering di dalam labu; penimbunan lapis demi lapis dengan pasir kering dengan getaran sinkron triaksial (X/Y/Z) selama 30–60 detik untuk mengisi seluruh rongga internal, rusuk, dan lubang kecil; Menyegel bagian atas labu dengan film plastik dan menghubungkan pompa vakum, menstabilkan tekanan negatif pada level -0,04...-0,08 MPa; tekanan atmosfer membuat pasir lepas menjadi bentuk yang kaku. 4.4 Penuangan Vakum Kontinyu Kevakuman dipertahankan ketika besi cair, baja atau aluminium dituangkan secara merata. Busa tersebut terus menerus menjadi gas, dan ruang hampa secara bersamaan menghilangkan gas buang yang retak, memastikan pengisian cetakan yang stabil hingga keuntungan terisi penuh. 4.5 Mendinginkan, memiringkan labu dan mengetuknya Setelah coran benar-benar memadat dan mendingin, vakum dimatikan dan tekanan negatif dihilangkan. Labu terbalik; pasir kering yang tidak terikat hancur secara spontan, terpisah dari corannya. Pasir sisa diayak, didinginkan dan dikembalikan ke siklus produksi berikutnya. 4.6 Pembersihan dan Perlakuan Panas Penghapusan sariawan dan bantalan busa terintegrasi, peledakan untuk menghilangkan residu lapisan dari permukaan. Coran besi ulet (QT400-18, QT600-3) dianil atau dinormalisasi sesuai kebutuhan, setelah itu menjalani kontrol dimensi dan sifat mekanik dan dikirim untuk disimpan.
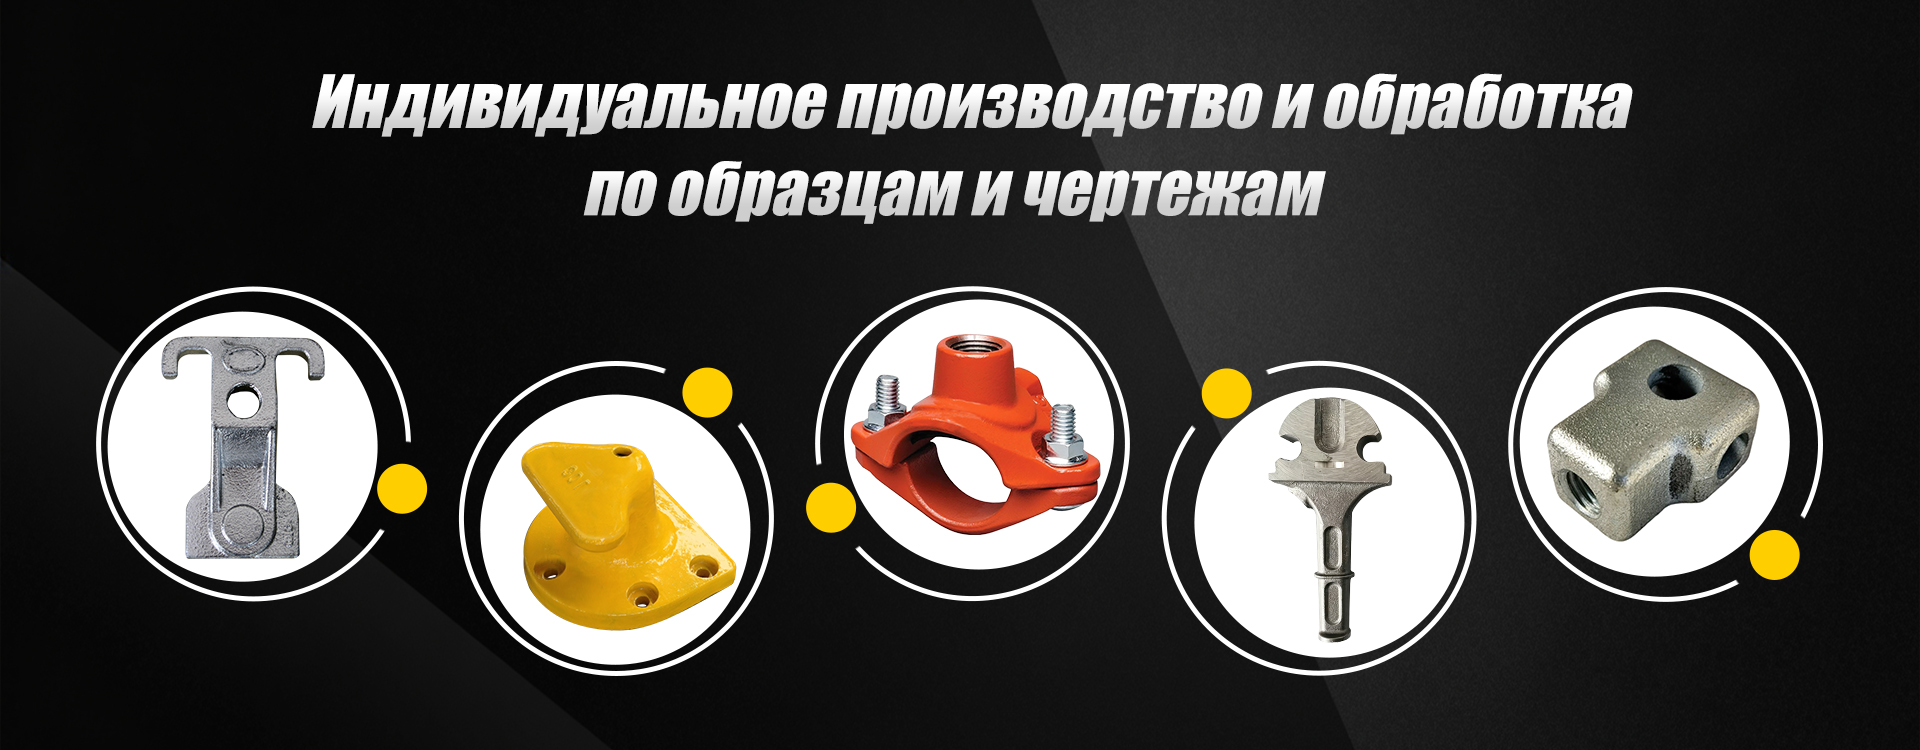
Coran terbuat dari besi cor dan baja dengan kualitas stabil, persis sesuai dengan gambar. Waktu pengiriman selalu dihormati.
Alexei
KlienTeknologi pengecoran yang berbeda memungkinkan Anda memesan suku cadang dengan kompleksitas apa pun. Dukungan teknis sangat profesional.
Ivan
KlienPabrik tersebut melaksanakan pesanan uji coba dalam jumlah kecil dan batch massal dalam jumlah besar.